上个月周三早会,质检部的小周抱着一筐钛合金镶件冲进来,脸涨得通红。
“120件航空镶件,37件型面带麻点,客户那边已经打了三次电话,要扣30%尾款!”
我刚擦完手上的工作液,从3号机台下来——那台是陪了我们11年的数控电火花成型机床。伸手摸了摸油槽壁的积碳,我就知道问题出在哪了。
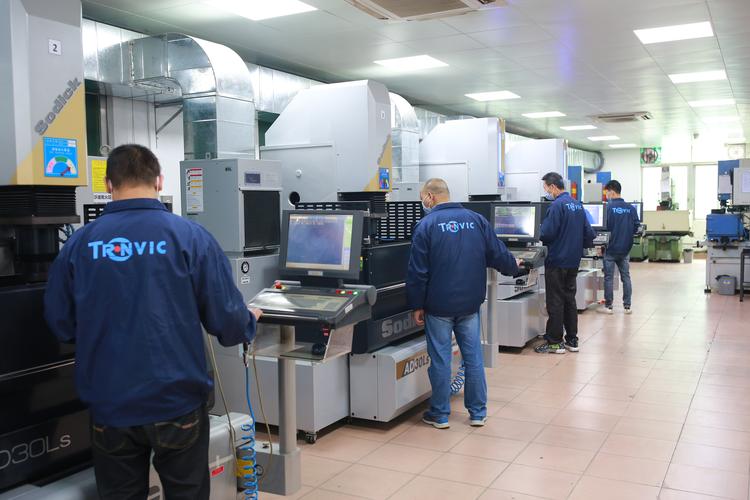
小周还在旁边咋呼,说是不是电极没校平?我没接话。
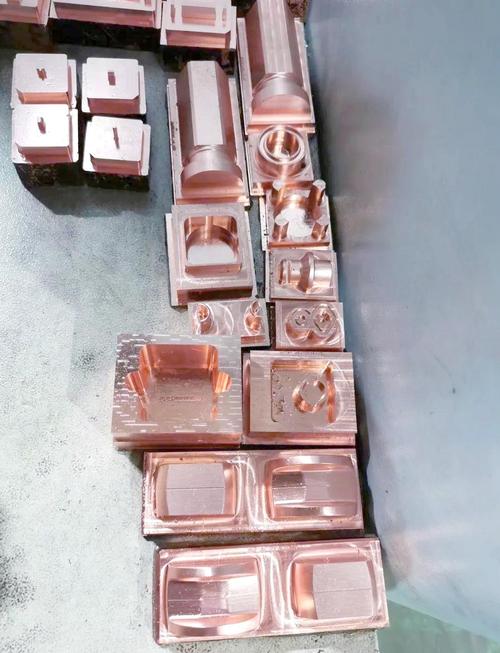
拆了上次换的紫铜电极,拿千分尺量头端损耗——0.03mm。正常连续跑8小时的粗加工,紫铜电极的损耗应该控制在0.01mm以内。差了三倍。
问了当班的小杨,果然。为了赶早班的进度,他把粗加工的峰值电流从12A直接拉到20A,觉得大电流开粗快,省时间。结果工作液冲屑的速度跟不上,放电产生的碳渣粘在型面上,磨都磨不掉。
别被参数表骗,这行的妥协从来摆不上台面
好多刚入行的人问,选紫铜电极好还是石墨电极好?
真不是看广告页写的指标。紫铜电极损耗低,加工出来的型面细腻,做镜面完全没问题,但开粗速度慢,加工个深型腔,中途要磨三次电极补损耗。石墨电极轻,开粗速度比紫铜快30%,但边角容易崩,损耗也大,要是做精度要求高的镜面件,根本撑不到精加工完。
行业里有个从来不会写在工艺手册上的妥协:做中等精度的普通模具,我们从来不会全用一种电极。粗加工上石墨,赶速度;精加工换紫铜,保光亮度。看起来是成本和效率的最优解,实际上中间换电极的校表误差,从来不会完全消掉。差个0.005mm是常事,谁也不会把这个数白纸黑字告诉客户。
还有新手最容易踩的坑:总觉得放电间隙留得越小,加工精度越高。
错。
我们跑了十几年的老师傅都知道,粗加工留0.02mm的放电间隙,排屑最顺,不容易积碳烧面。要是硬卡着0.01mm的间隙追求高精度,跑两个小时就得停机器清电极,不然不出半小时就得打火烧面。抬刀高度也是一样,好多人觉得抬得越高排屑越好,实际上抬15mm就够,硬抬到30mm,每加工1mm的深度要多花40%的时间,纯纯浪费。
说两个我们厂常做的活,你们就知道这机床的要求有多杂。
第一个是航发的钛合金榫槽加工。这个活最在意的不是加工速度,是放电后表面那层白层——就是高温烧出来的硬脆变质层,厚度不能超过0.008mm,不然零件装到发动机上,飞着飞着掉块就是大事故。去年接的那批活,之前合作的厂加工完白层厚度0.02mm,后续要磨三刀才能去掉,费料又费时间。我们调了参数,把脉冲宽度设到80μs,脉冲间隔拉到200μs,工作液的冲压力压到0.3MPa,加工完测白层厚度0.006mm,客户直接把全年的订单转过来了。
第二个是折叠屏的铰链型腔模具。这个活要求更细,型面粗糙度要到Ra0.1,也就是照人的镜面,尺寸公差得卡到0.003mm以内,不然铰链装上去有间隙,折个几千次就松垮晃荡。前年接的那批单,之前做的厂用石墨电极开粗,边角损耗超了0.01mm,装上去的铰链晃得能塞进去一张A4纸。我们换了整块的紫铜电极,最后精加工的时候把电流降到2A,慢慢跑了12个小时,做出来的型面拿手电筒照都没有杂点,客户验厂的时候直接在机台边拍板加了200套的订单。
现在吹得神乎其神的智能机床,藏着多少没人说的坑
这两年跑展会,听厂商吹得最多的就是“全智能数控电火花成型机床”。说能自动识别放电状态,自动调参数,自动排屑,还能连工厂的MES系统,不用人守着。
我们去年真花钱试了一台国产的智能款,价格是瑞士进口同配置的三分之一,参数表写的跟进口机一模一样。用了三个月才发现问题——它说的自动识别积碳,全是靠预设的电流阈值判断的,真碰到钛合金加工那种黏糊糊的积碳,都快把电极包住了,屏幕上还跳着“加工状态良好”。
还有大家现在常说的进口替代,真不是把参数标上去就算成了。进口机床连续跑1000小时,工作台的精度漂移才0.002mm,我们测过同价位的国产机,跑200小时,漂移能到0.01mm。要是做普通的冲压模还行,做精密的航空件、消费电子模,半年就得拆下来重新校水平,算下来的维护成本,根本没比进口机便宜多少。
说个行业里捂得严严实实的难题。现在喊绿色制造,要求把原来的煤油工作液换成水基的,说环保,没有油烟。真用了才知道,水基工作液加工出来的型面,粗糙度比煤油的高两级,电极损耗快一倍。更麻烦的是水的导电率不稳定,夏天车间温度升到35度的时候,导电率飘得能让放电状态乱跳,根本没法做高精度的活。现在没人提这个事,都在说水基是未来方向,实际上车间里还是偷偷用煤油,顶多把油烟收集器的风量开大点,应付环保检查。
干了这么多年,我总结的最土的实操法则
前阵子有个刚毕业的大学生,抱着厚厚的专业教材来问我,说教材上写的最优放电参数,为什么我们车间从来不用。
我当时就笑了。
教材上的参数是实验室恒温恒湿的环境下测的,跟车间里夏天35度、冬天10度的环境差远了。工作液用了半个月,里面混了铁屑、碳渣,参数就得跟着调,哪有什么一成不变的最优值。
我们老师傅有句土话:“电脉冲,三分机七分养,参数不如手感强”。说的就是你天天守着这台机,光听放电的声音都能知道状态对不对——正常放电是均匀的“滋滋”声,要是突然变成“啪啪”的爆响,那就是要积碳了,赶紧抬刀冲屑,等声音顺了再往下走。你靠智能系统给的参数,哪有这反应快?
干了22年机加工,我从来不信什么一劳永逸的参数。你对机床上点心,它就给你出好活;你糊弄它,它就给你出一堆废件,扣的都是自己的奖金。
对了,你们车间现在用的工作液,到底是水基的还是煤油的?有没有碰到过智能机床参数乱飘的糟心事?
