拉回来120根液压油缸筒,客户说装上去用了不到三个月,内漏得能当洒水车。拆开来对着光一看,内壁的珩磨网纹乱得像被猫爪子挠过,深浅差了快两倍。
车间主任当时脸就绿了。查了整整三天,才发现是刚分来的小年轻图快,把原来1.2米/分钟的进给速度,偷偷调到了2.4。首件检只卡了内径尺寸,没人注意网纹不对。
我蹲在检测台边用手指摸那根缸筒,糙得拉指腹。质检班的小周挠头,说上次调完参数,机床声音都不对,嗡嗡的像闷雷,以为是砂条磨完了,换了新砂条就没当回事。
你看,就这么个没人当回事的参数调整,赔了客户十八万,连带着我们车间半个月的奖金全扣没了。
别听销售吹参数,真正卡脖子的是那0.01毫米的吃刀量
说实话,我刚入行的时候,也觉得高精度数控珩磨机不就是个带屏幕的老珩磨机,能有啥区别?直到第一次把两种机床的加工件摆一块比,才知道差得根本不是一星半点。
普通珩磨机的加工精度,圆度能做到0.02mm就不错了。正经的高精度数控珩磨机,能把圆度稳在0.005mm,网纹交叉角能控制在±3度的误差范围内,珩磨头的径向扩张步进,能做到0.001mm。
别小看这几个数字。就说网纹交叉角,行业里常用的范围是45度到60度,差5度,内壁的储油率就能掉30%。储油率不够,活塞环跑不了多久就磨偏,内漏都是轻的,严重的直接抱轴。
现在市面上卖的高精度数控珩磨机,主流就两条技术路线。
一种是全机械伺服进给的。好处是响应快,重复精度稳,哪怕连续跑八个小时,进给量的波动也不会超过2%。但贵,同规格的机型,比液压款贵40%还多。上次给军工配套的那个客户,要求每件的尺寸差不能超2微米,试了三台液压款的都达不到,最后咬牙上了机械伺服的,连续跑了一个月,抽测一百件,最大尺寸差才1.5微米,当场就签了合同。
另一种是全液压随动进给的。接触工件的时候有缓冲,做硬材料比如淬火钢的时候,不容易崩砂条,价格还便宜。但缺点也扎眼——油温一变,进给量就飘。夏天车间温度高,液压站油温到42度的时候,进给量能比冬天冷的时候大15%。
这里有个行业里从来不会主动说的妥协。
销售给你看的机床精度检测报告,全是拿经过时效处理的标准铸铁试棒测的。那种试棒刚性足、装夹不变形,测出来的精度当然好看。等你把自己的薄壁油缸筒夹上去,光装夹变形就有0.01mm,再好的机床,标称的精度也发挥不出来。
好多买了液压款的中小厂,为了补这个精度的窟窿,自己掏钱给液压站装恒温系统,把油温死死控制在35度上下浮动1度。这事没人会写在采购合同里,全是车间师傅摸出来的经验。
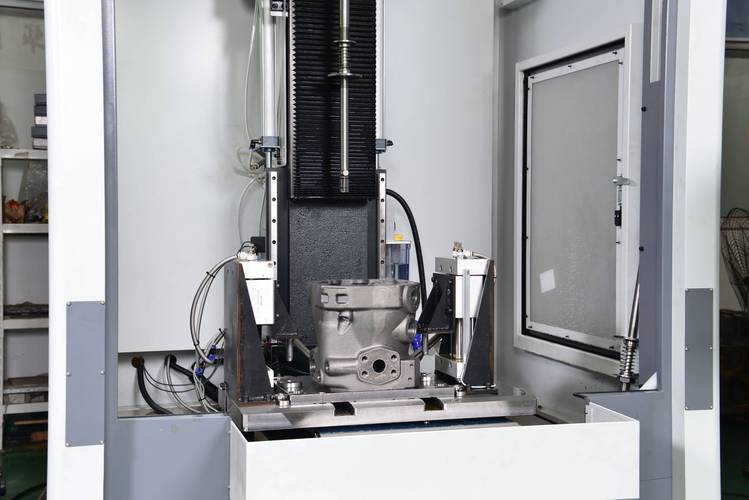
干了这么多年,我见过两种最吃高精度数控珩磨机精度的场景,差一点都不行。
第一种就是刚才说的液压油缸配套厂。
徐工有个配套厂之前找过来,说他们做的油缸运到东北工地,冬天零下三十度启动,直接抱轴。之前他们用老的普通珩磨机,做出来的网纹深浅不一,冷车的时候缸壁存不住油膜,活塞环干磨,不抱轴才怪。
后来我们给他们调了高精度数控珩磨机的参数,把网纹深度固定在0.008mm,交叉角锁在52度,连续跑了三个月,零投诉。上次他们老板来车间,说现在东北的客户,冬天启动油缸都不用预热。
第二种是做高压共轨喷油嘴的配套厂。
喷油嘴的内孔直径才3mm,圆度要求0.002mm,表面不能有任何细微的刀痕。不然高压油喷进去的时候角度歪了,百公里油耗能涨两个。
之前他们全靠进口珩磨机做,一分钟出一个件,成本高得吓人。后来试了我们的国产高精度数控珩磨机,一开始测出来的粗糙度比进口机高0.02Ra,怎么调都不对。最后换了粒度400号的进口砂条,把进给速度降到0.8米/分钟,测出来的粗糙度跟进口机做的没差,单件加工成本直接省了三分之一。
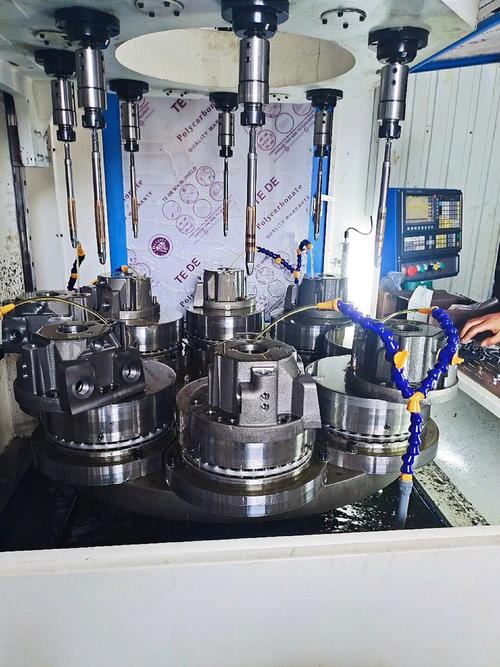
喊了这么多年进口替代,有些坎儿真不是砸钱就能跨过去的
这两年跑展会,听了太多厂商吹自己的高精度数控珩磨机已经100%替代进口了。
说实在的,现在好多新出的机型,带在线测量的功能,加工到尺寸了自己停下来测内孔,差几微米自动补进给量,不用人拿着内径千分尺反复卡。还有的直接连了MES系统,每一个件的加工参数、进给速度、砂条磨损量全传到云端,出了质量问题直接追参数,不用瞎翻记录。这些功能,跟十年前的进口机比,真的不差。
但有些事,厂商从来不会主动提。
好多标称达到进口精度的国产高精度数控珩磨机,核心的珩磨砂条依然依赖进口。国产砂条磨个500个件就开始掉砂,精度直接飘。进口砂条一个能磨2000个件,但是价格顶国产的三根。上次有个机床厂的销售跟我喝酒,说他们一年卖出去两百多台珩磨机,光配套的砂条采购额就有一千多万,全是从德国进口的。你说这叫啥100%替代?
还有个更闹心的事,就是现在的珩磨机精度标准,还是十年前定的。标准里要求测的是机床空运行的静态精度,根本不考虑带负载加工的时候的热态漂移。
好多新机床验收的时候,拉个标准试棒空跑半小时,测个精度就签字完事。真等你夹上自己的薄壁工件,连续跑半小时,主轴发热了,精度直接从0.003mm掉到0.015mm,你找厂商过来,人家拿标准试棒一测,说你看,还是符合标准的。你说这标准是给谁定的?
我去年就见过这么个事。有个老板花了两百八十万买了台高精度数控珩磨机,回去做气缸套,连续做了四百个件,尺寸超差率到了12%。找了我们过去调试,才发现是主轴的热伸长量太大,标准里根本没要求测这个项目。最后我们给主轴加了个冷却系统,连续跑八个小时,热伸长量控制在2微米以内,超差率才降到了0.3%。
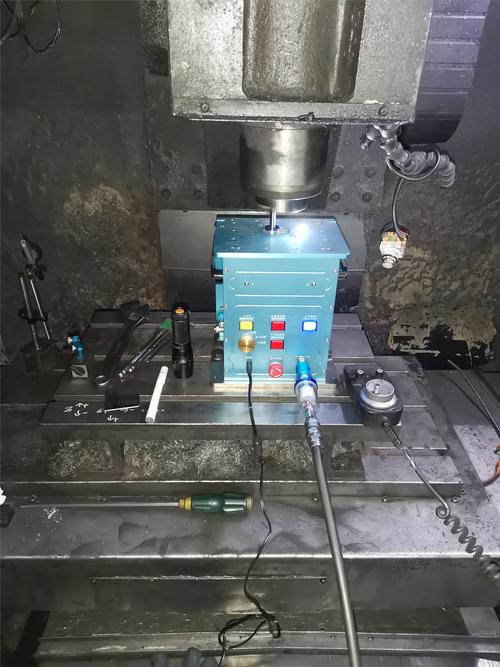
说回车间里的实在话。
我们干了二十年的老钳工,常说一句话:“三分靠机床,七分靠装夹”。再好的高精度数控珩磨机,你装夹的时候夹歪了,垫铁没垫平,工件转起来晃,参数调得再准也白搭。
上次有个新来的工艺员,拿着千分表测了半天机床的主轴跳动,皱着眉说机床精度不够。我过去一看,他把千分表架吸在一堆铁屑上面,那架子晃得跟筛糠似的。我当时就笑了,跟他说,你这不是测机床,是测你自己的粗心。
干珩磨这行久了就知道,手册上印的参数、厂商吹的精度,全是理想状态下的数字。真到车间里,温度变了、砂条磨了、工件刚性差了,啥情况都能遇到。
对了,你们车间用高精度数控珩磨机的时候,有没有遇到过那种明明所有参数都对,做出来的件就是不合格的邪门事?最后是怎么解决的?
