上个月三号班的小周把一批液压阀芯磨废了。
质检的小李把样件“啪”甩我办公桌上,测针刚在圆度仪上转完屏幕就跳红——圆度超了0.002mm。整批47件,是给德国客户做的配套件,交货期剩三天,赔的钱够小周三个月工资。
我去磨床那站了十分钟就找到问题了。
那台数控万能外圆磨床的磨头温度比日常高了4度,没人提前做热补偿。
平时大家觉得这台磨床是车间里最稳的老伙计,干了快8年,除了换砂轮就没出过岔子,谁能想到栽在这么个小细节上。
那台磨床的脾气,从来不是说明书上写的那样
别信销售给的参数表全是实的。
我在车间摸了22年磨床,记了满满三大本笔记,最核心的三个数从来不在宣传页最显眼的地方:磨头的径向跳动要长期稳定在0.001mm以内,工作台的进给分辨率得做到0.1μm,常规磨削的砂轮线速度要稳在35m/s,上下浮动不能超2m/s。
现在市面上两条主流技术路线,吵了快十年。
一条是静压磨头路线,精度高,震动小,磨出来的面粗糙度能到Ra0.02,娇贵是真娇贵——油温波动0.5℃,磨头的热变形就能影响0.001mm的圆度。另一条是动静压结合的磨头,皮实,对油温的敏感度低,哪怕车间温度上下飘5℃都能正常干,但是长期高速跑的稳定性差一截,用个五六年径向跳动就会慢慢涨到0.003mm。
行业里通常不说但实际在做的妥协是什么?
很多标称配静压磨头的厂家,为了压成本,配的油温机控温范围是正负2℃,根本达不到静压磨头要求的正负0.5℃的控温精度。刚出厂的时候冷机测,精度全达标,等你连续干上两小时,磨头热透了,精度就开始往下掉。更有甚者,为了省成本,把静压腔的间隙比设计值放大0.005mm,刚买回去用着没问题,跑个两三年间隙磨大了,精度直接打对折。
前年有个河北的客户贪便宜,换了比正规油便宜一半的导轨液压油,跑了300小时就抱轴。拆磨头的时候,磨瓦上全是深的拉痕,换一套磨瓦加重新刮研花了八万六,算下来省的那点油钱连零头都不够。
我常跟新来的操作工说,别上来就想着提高吃刀量,磨床这东西,你对它敷衍,它就给你出废品。
换两个车间,这台磨床的用法能差出十万八千里
别觉得数控万能外圆磨床是万能的,换个行业,调机的逻辑能完全反过来。
先说液压件行业,就是开头那批阀芯的活。液压阀芯和阀套的配合间隙要控制在0.003mm以内,表面不能有任何螺旋磨削纹,不然装上去就卡阀,用半年就会出现内漏。去年给苏州一家做高压液压阀的厂调机,他们之前用普通外圆磨,阀芯的合格率一直卡在72%,换了数控万能外圆磨之后,我把工作台的往复速度调到1.2m/min,换了粒度W10的细棕刚玉砂轮,最后磨出来的圆度稳定在0.0008mm,合格率直接冲到98%。老板当时拉着我要送我两盒阳澄湖大闸蟹,我没要——毕竟这是我干了这么多年最基本的操作。
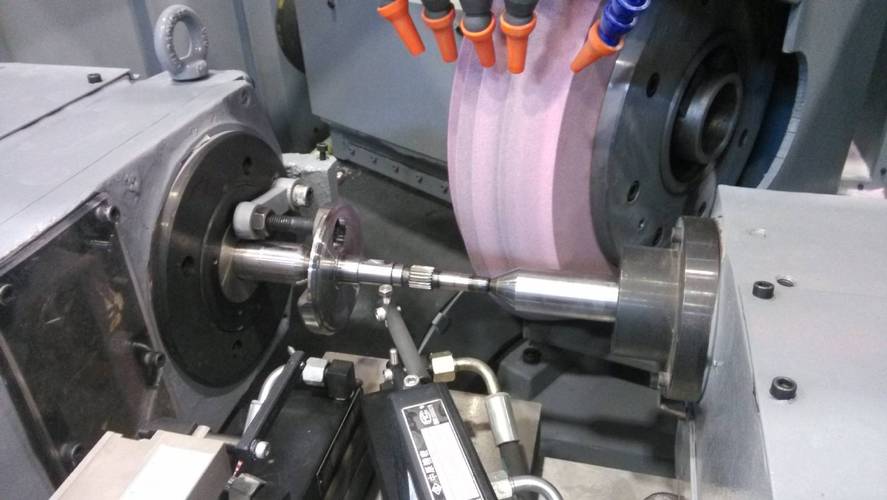
再说到新能源行业,就是现在火得一塌糊涂的减速器齿轮轴。这个活跟液压件完全反过来,要的是批量、效率,每根轴的加工节拍不能超90秒,还要保证磨削完没有烧伤,不然台架试验跑不了多久就断轴。去年给芜湖的一家零部件厂调机,他们之前为了提效率,把吃刀量放到0.2mm,结果磨完的轴做磁粉探伤,全是肉眼看不见的微裂纹,跑300小时台架就断了三根。后来我们改成小切深快进给,每刀吃0.03mm,砂轮线速度调到45m/s,加了个磨削液浓度的实时监控,最后节拍压到75秒,探伤零裂纹。
我见过太多厂把同一个参数表往所有行业套,最后出来的废品堆得比人高。
现在都在说国产替代,可有些坑没人愿意往外说
这几年国产数控万能外圆磨床的势头真的猛。
以前买同配置的瑞士进口磨床,要两百三十万,现在国产的七十多万就能拿,功能一点不少,刚出厂的冷机精度甚至比进口的还高一点。很多厂排队换国产设备,觉得终于把被老外卡脖子的东西拿回来了。
可那个行业内不愿公开的难题,就是精度保持性。
新机床刚到厂,跑三个月,精度能跟进口的打平。可跑个三五年,国产磨床的导轨间隙、磨头跳动就开始慢慢飘,要每两个月就拆下来调一次,找厂家上门一次就要收三千多的服务费。进口的磨床,我见过在车间跑了12年的,精度还能保持在出厂值的80%,根本不用频繁拆修。
还有个标准滞后的风险,说出来你可能不信。现在的机床精度检测标准,全是冷机状态下测的——就是机床停一晚上,早上刚开机的时候测精度,合格就算过。可实际生产里,机床连续跑8小时,热变形带来的精度变化,根本没有强制要求纳入检测范围。我上次在东莞的一个客户那碰到个事,他们新买的国产磨床,冷机测圆度0.001mm,干了一上午,出来的件圆度超了0.006mm,找厂家过来,人家拿检测报告说我完全符合国标,你自己车间没装恒温空调,温度差了8度,跟我机床没关系。
说真的,现在大家都在吹绿色制造,新出的磨床都带干磨削模块,说不用磨削液,省了废液处理的钱。可干磨削要用的CBN砂轮,一片就要两万八,普通中小厂根本用不起。看着是环保先进,实际门槛高得能把大部分客户挡在门外。
我在车间待了这么多年,常跟小年轻说一句土话:磨床的精度,一半是厂家装出来的,一半是你天天擦出来的。
什么意思?就是你每天下班把工作台的导轨擦得没有一点铁屑,把磨头的温度、磨削液的浓度记在随身的小本子上,比你花再多钱买顶配机床都管用。
对了,你们车间的那台数控万能外圆磨床,连续跑8小时的热变形量,你们测过吗?
