上个月周二早班。
刚开线20分钟,3号工位的老数控钻直接抱轴。
当时我们正赶某风电客户的120件变桨法兰订单,要求所有φ22的安装孔位公差必须控制在±0.05mm以内,就那一下,主轴停转的时候带着钻头在孔里多磨了3秒,掏出来一量,孔位偏了0.12mm,整批料直接卡在工序上,连外协救急的路子都走不通——毕竟孔位超差的法兰,谁敢往百米高的风电塔筒上装?
我们主任当时拍着桌子给之前对接的数控钻床厂家打电话,响了半天才有人接,对方说售后团队现在在邻省处理另一个客户的问题,最快也要3天才能到。
3天?
我们订单的交期就剩5天了。
最后还是找了之前合作过的、在隔壁市开厂的老陈,人家带着徒弟开了两个半小时的车过来,拆了主轴一看,轴承的预紧力松了快40%,难怪一转就抖。
哦对,当时那个卖我们旧设备的厂家,去年就把售后点全撤了,老板把收上来的设备款拿去投了别的生意,连个固定的售后电话都留的是前台小姑娘的号。你说离谱不离谱?
别光看参数表,厂家藏在细节里的妥协才是真坑
干了20年车间,我现在选数控钻床厂家,第一反应不是要人家的参数表,是直接要求去看他们的装配车间,看他们的床身怎么处理。
很多厂家给的参数表写得漂亮:主轴径向跳动≤0.008mm,快移速度24m/min,重复定位精度±0.003mm。
真拿到现场用,根本不是那么回事。
现在主流的床身路线就两种:一种是树脂砂铸造的铸铁床身,一种是钢板焊接的钢结构床身。
正经做设备的厂子,铸铁床身粗加工完,要进炉做550℃的去应力退火,保温24小时,半精加工之后还要在露天堆场放120小时做自然时效,把铸件里的内应力全释放完,才能保证5年之内床身的形位公差变化不超过0.01mm。
但很多小厂家的账算得精啊。
退火炉烧一天要多少电费?露天放120小时要占多少场地?他们直接把这俩工序省了,粗加工完拉荒铣两下,刷上防锈漆就往装配线上送。
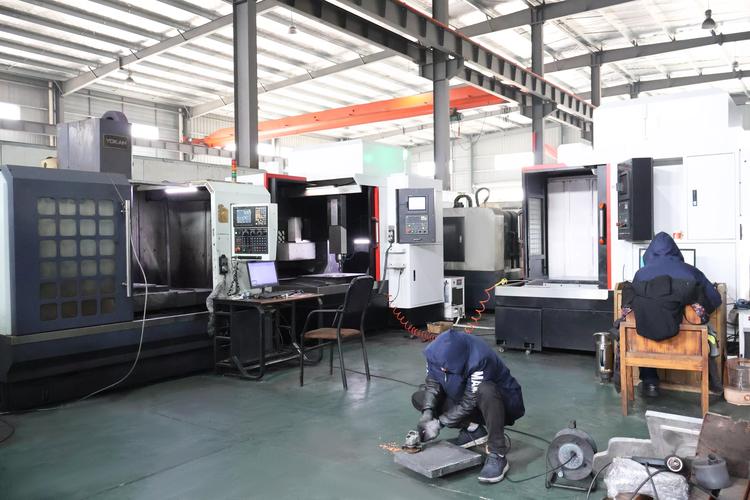
这样出来的设备,头3个月用着跟新的一样,精度全靠装配师傅敲垫片调出来,等半年之后内应力慢慢释放,床身歪个0.02mm都是轻的,钻出来的孔斜到你根本没法补焊。
还有更绝的。
厂家给你看的样机,全是拿顶配零件攒的——主轴用进口的,导轨用台湾上银的,丝杠用P级精度的滚珠丝杠,你试机的时候,转速拉满,进给跑满,连个杂音都没有。
等你付了定金,批量发货的时候,主轴换成江苏小厂做的,导轨换成浙江仿的,丝杠的预压等级直接从P2降到P4。
你要是不盯着拆箱验货,根本发现不了。
行业里谁也不会把这事摆到台面上说,但做了这么多年,哪家是拿样机当门面,哪家是批量出货偷工减料,圈子里摸两下就知道。
换了三个行业的订单,才知道没有万能的数控钻床
之前我总觉得,数控钻床嘛,能转、能钻、孔位准就行。
直到这几年接了不同行业的订单,才发现没有哪家数控钻床厂家能把所有场景的活都干好。
第一个是风电配件的场景。
去年江苏有个做风电法兰的客户找过来,说之前贪便宜买了台行程只有1.5米的数控钻床,结果他们最大的法兰直径有3米,钻一圈孔要挪两次工件,每次挪完重新找正,累计误差能到0.2mm,直接被客户退了一批货,损失了快20万。
我们给他们配的设备,特意把X轴行程加到3.2米,主轴扭矩提到1500N·m——毕竟他们的工件是42CrMo的合金钢,硬度能到HB280,吃刀量给到8mm都不抖。
当时那个采购一开始还嫌我们报的价比别家高3万,用了一年之后专门请我们吃饭,说之前那台便宜设备,钻合金钢的时候主轴经常过热报警,一个月要停3次,算上停机损失,早把那3万的差价赚回来了。
第二个是新能源3C结构件的场景。
去年深圳有个做电池铝壳的厂找过来,他们的零件是6系铝合金,每个壳子上要钻36个φ1.2mm的小孔,孔位公差要求±0.02mm,还要每分钟加工2个零件。
这种活你给人家配重型的大扭矩钻床,纯纯是找骂。
我们给他们配的是带24000转高速电主轴的机型,进给的重复定位精度做到±0.005mm,试机的时候,钻出来的孔连毛刺都没有,客户当场就签了合同。
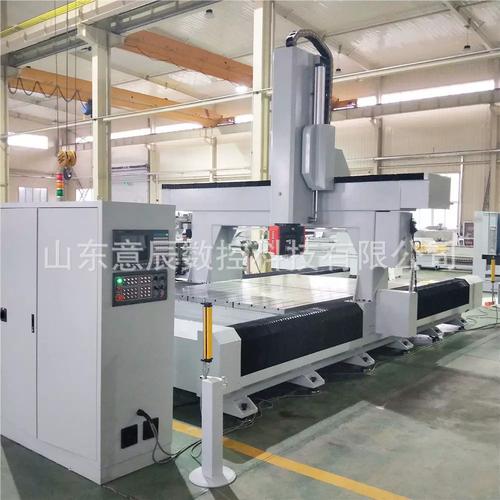
之前有个做重型机床的厂家,也跑去给这个客户推设备,说自己的床身是8吨重的铸铁件,稳得很,结果试机的时候,主轴转速只有6000转,钻出来的孔毛刺能挂住头发,客户当场就把人送出门了。
你说这不是闹笑话吗?床身稳有啥用?转速跟不上,进给精度不够,再稳的床身也钻不出合格的小孔啊。
现在的数控钻床厂家,都在喊进口替代,可暗礁没人说
这几年跑展会,听来听去全是“进口替代”“智能产线”“绿色低碳”的词。
有的厂家给设备加个机械臂上下料,接个数据采集的模块,就敢喊自己是“全智能无人化加工单元”;有的把原来的液压夹具换成电动的,减少漏油,把旧的变频电机换成伺服的,降个15%的能耗,就敢说自己是“绿色制造标杆”。
这些变化确实是好事,至少比十年前只会拼价格的厂子强多了。
但有个事,行业里没人愿意公开说。
现在现行的数控钻床精度标准,还是2013年定的,里面只要求设备出厂的时候,测一次空载精度,根本没有要求设备在满负荷连续运行1年、3年、5年之后的精度保持性。
也就是说,只要出厂的时候测的参数达标,就算你用了半年精度掉了0.05mm,厂家也能说自己的产品符合国标,是你自己使用不当造成的。
很多厂家就是钻了这个空子。
把原来的厚壁结构件削薄,把原来的重型导轨换成轻型的,把核心部件的等级降一档,出厂的时候靠敲垫片把精度调到达标线,等卖出去两三年,精度掉得一塌糊涂,客户找过来,人家一句“符合标准”就给你打发了。
还有那个进口替代的宣传,我听着都犯怵。
很多厂家说自己的主轴、导轨、丝杠都是国产的,性能跟进口的差不多,价格只有一半。
这话真不能全信。
进口的主轴,在满负荷24小时连续运行的场景下,寿命能到5万小时,很多国产的同类型主轴,实验室里短时间跑的参数确实差不多,但是真的连续重载跑3个月,寿命可能连1.5万小时都到不了。
你要是拿这个去跟客户说“性能相当”,不是误导人吗?
说句掏心窝子的话,这几年国产的数控钻床进步确实大,我也愿意支持国产,但是你不能拿实验室的短时间测试数据,去对标人家几十年积累的重载场景可靠性,这不是砸自己的招牌吗?
我当时听完那个之前卖我们旧设备的老板的电话,半天没说话——毕竟谁买设备,也不是为了用半年就扔啊。
我们车间的老师傅常说一句话:“设备好不好,别在展厅看,要在车间听响。”
啥意思?
就是你别在厂家装修得亮堂堂的展厅里,看人家的样机转得有多顺,参数印得有多漂亮,你要去人家的老客户车间里,看那些已经用了三五年的设备,听主轴转起来的声音,是均匀的“嗡嗡”声,还是带着杂音的“哗啦”声,看人家的工人是天天拿着扳手围着设备修,还是能安心坐在旁边上下料。
毕竟数控钻床厂家卖的不是摆在展厅的摆件,是要在车间里连轴转、帮你赚工资的生产工具。
你们选数控钻床厂家的时候,踩过最坑的事是什么?是售后找不到人,还是用了半年精度就掉得没法看?
