2026-10-15 20:19:46 分类:商机
上个月去东莞长安找做摄像头支架的阿强喝茶,他拉着我看车间角落那台积了灰的数控铣床,脸都绿了。
去年贪便宜,从个没听过的小厂买的,报价比市场价低了四万,刚拉回来的时候切铝件还挺顺,用了两个多月,主轴径向跳动突然超了0.08mm,加工出来的零件全是毛刺,给销售打电话,先是说师傅排期满了,等一周,再打过去,直接变成空号了。那批要给苹果代工厂供的支架,因为精度不达标,返工赔了七万多,到现在那台机床还在角落当堆料架用。
说实话,这种故事我听的太多了。干这行12年,前前后后陪客户对接过37家数控铣床厂家,踩过的坑能绕工厂三圈。很多人买机床的时候,抱着手机比三天报价,最后选个最便宜的,等机床拉回来三天两头出问题,才反应过来,当初省的那点钱,根本不够赔停机的损失。
别光翻参数表,这三个现场细节比销售话术靠谱10倍
很多人去考察厂家,一进门就盯着参数表看,什么主轴转速多少,快移速度多少,重复定位精度多少,其实这些数字全是可以调出来给你看的,真要判断厂家靠不靠谱,别在会议室跟销售唠嗑,往车间里走,看三个细节就够了。
第一个,去装配区的时候,低头看地面。靠谱的厂家,装配区的环氧地面是亮的,没有漏出来的切削液,没有散落的螺丝、焊渣,每个工位旁边都有带标识的零件收纳盒,不会把导轨、主轴这种精密零件直接扔在地上。我之前去过一个浙江的小厂,一进装配区,地上的切削液踩上去能粘掉鞋底,零件随便堆在纸箱子里,销售还跟我吹他们的机床精度能到0.005mm,我当时就笑了,就这装配环境,装出来的机床能稳才怪。
第二个,别光听销售说”我们售后24小时上门”,直接要三个合作满2年、跟你做同类型零件的老客户联系方式,打过去别问”他们家机床好不好”,就问两个事:上次机床出故障,从你打电话报修到师傅到现场,用了多久?上门的时候有没有额外收过钱?我之前帮客户对接过一个厂家,销售说他们在全国有200个售后网点,结果打了三个老客户的电话,有两个说上次换个伺服电机的编码器,师傅隔了6天才到,还收了1200块的差旅住宿费,这种厂家吹得再凶也不能要。
第三个,问他们要铸件的时效处理记录。很多小厂根本没有自己的铸造能力,就是从别的作坊买现成的光机,回来拼个系统、拧上导轨就卖,铸件连回火都没做够,用个半年,内应力释放完了,机床床身变形,精度直接飘到0.1mm以上,根本没法用。真靠谱的厂家,能给你看每台机床对应的铸件回火台账,哪怕是外购的光机,也会自己再做一次二次时效处理。
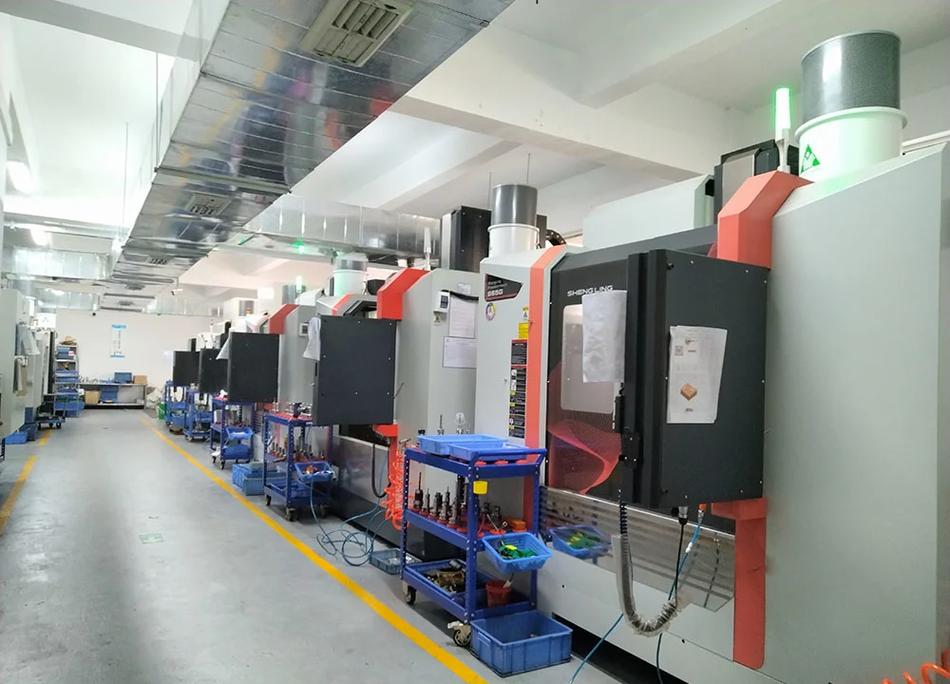 数控铣床厂家装配车间整洁度对比实拍
别盯着一线大牌死磕,这三类厂家其实性价比更高
很多老板一上来就说要买某国际大牌的机床,动辄大几十万上百万,其实对于大部分中小加工厂来说,根本没必要。
第一类,就是在细分赛道扎了10年以上的“小而专”厂家。比如佛山那边有个专门做铝型材加工的数控铣床厂家,一年也就卖两百多台,规模不大,但是他们针对铝加工的排屑问题、主轴高速散热问题做了专门的优化,价格比大牌便宜一半,很多做门窗、3C配件的小厂找他们买,售后都是厂里的工程师直接对接,不会像那种大厂家,你买个十几万的机床,售后排单能排一周。
第二类,是老国营机械厂转制的本土厂家。比如山东、江苏那边的几个老厂,之前是做军工、重型机械配套的,自己有铸造车间,铸件都是在窑里回火三四个月才拿来装配,机床外观没有那种花里胡哨的涂装,系统也是用了十几年的成熟版本,没有什么花里胡哨的智能功能,但是胜在稳,重切削的时候不抖,精度保持性好,用个十几年都不会出大问题,特别适合做模具、厚钢件加工的工厂。
第三类,就是离你工厂车程在2小时以内的实体厂家。别觉得本地的技术不行,你算过停机的账吗?一台机床停一天,光房租、人工、订单违约金,少说大几千,离得近的厂家,师傅骑个电动车20分钟就到,换个传感器、调个参数当场就能解决,比你找个千里之外的厂家,等师傅坐高铁、等配件发快递,省下来的停机时间都够你多赚一台机床的钱。
当然也有绝对不能碰的厂家类型:就是那种天天在短视频平台砸广告,报价比市场价低30%以上的。比如别人卖15万的三轴硬轨铣床,他敢报9万,这种基本都是拼凑的杂牌,用的都是最便宜的翻新导轨、拆机件的主轴,拉回来用不了半年就出问题,到时候找售后都找不到。我之前有个客户贪这个便宜,买了一台8万的机床,用了三个月主轴轴承烧了,给销售发微信,发现已经被拉黑了,后来拉去二手市场卖,才卖了2万,亏得欲哭无泪。
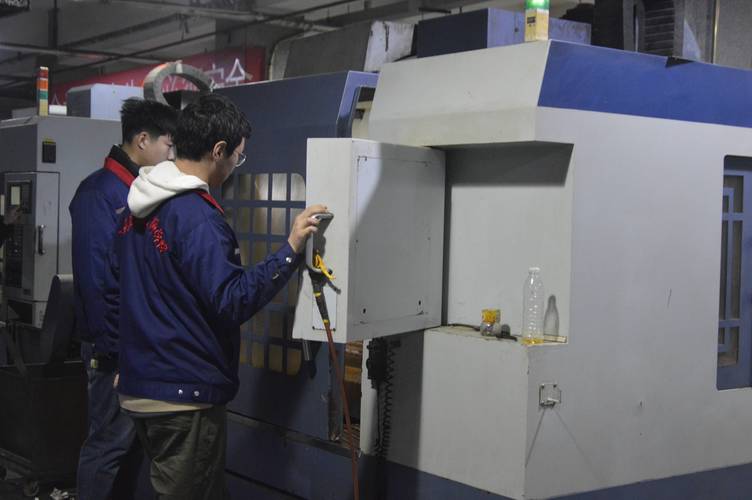 本地数控铣床工程师上门调试三轴铣床现场
合同里写死这几条,能避开90%的采购坑
很多人买机床的时候,签合同就看个总价、交货期,根本不看细节,等出了问题才发现吃了文字游戏的亏。
如果是年采购额在50万以下的小加工厂,别一上来就全款打给厂家,付款节点卡牢:签合同付30%的定金,机床送到工厂,安装调试完,连续试切8小时,所有尺寸精度都达标了,再付60%的货款,剩下10%当质保金,压满12个月,期间没有出现影响生产的大故障,再把这钱打给厂家。别听销售说”我们都是款到发货”,真靠谱的厂家不会差这10%的质保金,反而是那种催着你全款打款、生怕你留尾款的,大概率后面出问题没人管。
如果是规模大一点的加工厂,一次采购三五台机床的,别光跟销售对接,直接要求见他们的生产负责人,谈两个事:能不能给你安排专属的售后对接人,平时有问题直接找这个人,不用打400电话绕半天;能不能在你厂里放一套常用的易损件库存,比如换刀机械手的弹簧、冷却泵的传感器、限位开关这些,坏了直接换,不用等快递发过来耽误时间。
避坑的细节给你列在这,别不当回事:
第一,合同里必须写死售后上门的响应时间,比如”接到报修后48小时内必须有工程师到达现场,每超时24小时,赔付当日平均停机损失”,别写”及时上门”这种虚头巴脑的词,到时候人家拖你十天半个月,你连说理的地方都没有。
第二,别被销售忽悠着加一堆你根本用不上的功能,比如什么五轴转头、自动对刀仪、在机测量系统,你要是平时就是加工个普通铝件、薄钢件,三轴的基础配置完全够用,多花几万块买的功能,一年都用不上两次,纯纯浪费钱。
第三,质保期的起算时间,必须写清楚是”机床安装调试完成、试切合格签字当天开始计算”,很多厂家玩文字游戏,把货从仓库发出来的那天就算质保期,货在物流路上晃半个月,这半个月平白无故就把你的质保时间耗掉了,太亏。
说实话,干这行这么久,我从来没见过哪个老板因为当初多花几万块买了台靠谱的机床后悔的,反而见过太多人,当初为了省那点钱,买了台拼凑的杂牌,最后耽误的订单、赔的违约金,够当初多买两台好机床了。
机床是加工厂的吃饭家伙。
别在吃饭的家伙上抠门。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:踩过37家供应商的坑后,我摸透了靠谱数控铣床厂家的选法
文章链接:https://www.yxqcspc.com/17998/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
