上个月周三早班刚换刀,三号机突然闷响一声。
主轴直接卡死。
当时正在赶的是给航发厂供的TC4钛合金肋板,最后一刀留的0.3mm精车余量,刀刚扎进去0.1mm,测头跳出来的数直接飘到0.03。
采购部李姐当场脸就白了——这台机是三年前从南方某立式加工中心厂家拿的,当时报价比头部品牌低了整整12万。
客户的质量主管站在检验台边,把样件往大理石台面上一放:”你们这设备,连主轴跑合的基本标准都达不到,也好意思接军品的单?”
别信参数表的噱头,厂家藏在机床里的猫腻全在装配环节
说真的,我见多了销售拿着印满日文、台湾品牌logo的宣传册,把十几万的机床吹成五十万的配置,真拆开机床护板看——同配置报价差20%的两台机,差别全在看不见的地方。
就说主轴的预紧力。
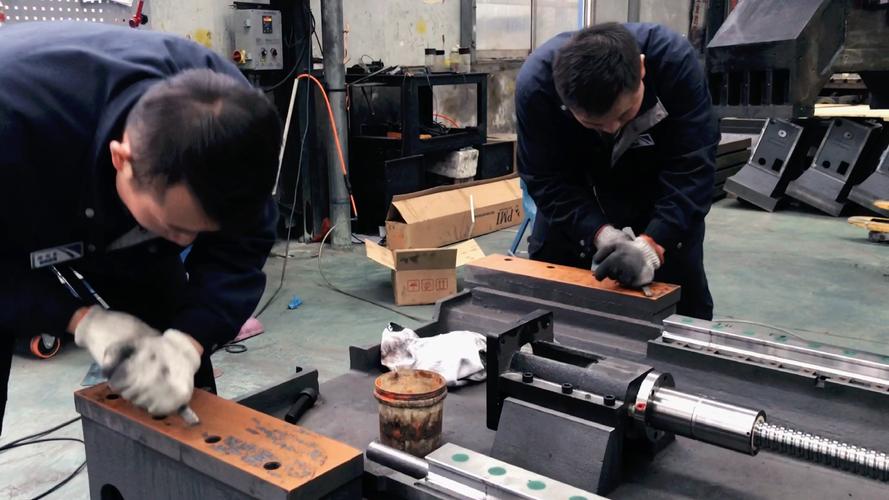
头部立式加工中心厂家做装配的时候,会在恒温车间把主轴吊起来,用扭矩扳手按12N·m的标准分三次上紧轴承螺母,空转跑合72小时,每12小时换一次润滑油,测出来的径向跳动能稳定在0.002mm以内。
那些报价砍半的厂家呢?
装配车间连恒温空调都没有,夏天38度的天,工人拿个普通扳手拧完螺母,空转2小时就喊着要入库。我上次拆过一台便宜机的主轴,轴承外圈的安装面连刮研都没做,跑了不到两年,径向跳动直接窜到0.015mm,别说切钛合金,就是铣铝件都能让刀印子像波浪一样。
哦对,还有丝杠的安装。
现在行业里两种主流路线:一种是两端固定预拉,适合长行程的机床,能抵消热伸长,定位精度能稳在0.008mm/300mm;另一种是一端固定一端浮动,成本能降快40%,但跑个半年,丝杠热胀冷缩攒出来的间隙,能让你铣出来的方槽角差0.02mm。
这里有个行业内从来不会写在选型手册里的妥协——只要你不是做精度要求到微米级的军品或者光学零件,大部分立式加工中心厂家给中端机型配的浮动端丝杠,都会偷偷把预紧力调到比标准值低15%。为啥?减少装配时的刮研工作量啊。反正客户拿回去都是铣钢件、铝件,吃刀量开得大,这点间隙用个三四年根本察觉不出来,等你发现的时候,早就过了两年的质保期。
上次有个厂家跟我说他们的机床用的是德国力士乐的导轨,我爬进去一看,导轨上的logo是拼音的,连汉字都没印全,当场给销售整得脸通红。这种事,在行业里根本不算新闻。
同样是买立加,不同行业的需求能差出十万八千里
先讲新能源行业的要求。
去年给本地的新能源电机厂做设备选型,他们要的是批量铣电机端盖的安装止口,年产能12万件。当时选立式加工中心厂家的时候,根本没把极限精度当第一指标——人家要的是换刀效率。
最终选的那家,刀库是24把的机械手,换刀时间1.6秒,主轴8000转,配了自动排屑机和双交换工作台。算下来单班能出520件,比那些主打超高精度的机型效率高了30%。
为啥不要更高的精度?电机端盖的止口公差才0.03mm,8000转的主轴完全能hold住,换刀快一秒,一天就能多攒出上百件的产能,摊下来每件的设备成本能降2块钱。
再讲模具行业的场景。
上个月给本地的注塑模具厂调试设备,他们要做的是汽车保险杠的模具钢,材料是P20,硬度HRC32。这种场景下,那些主打快换刀的线轨机型根本用不了——主轴扭矩不够,吃刀量开5mm都抖。
最终选的那家立式加工中心厂家,主轴是皮带传动的,1500转的时候扭矩能到220N·m,配的是硬轨结构,哪怕一次吃刀8mm,跑出来的面粗糙度都能到Ra1.6。老板当时跟我算帐:之前用线轨的机做模具,光开粗就要花12个小时,换了这台硬轨的,8个小时就能搞定,省下来的电费和人工,半年就能把设备差价赚回来。
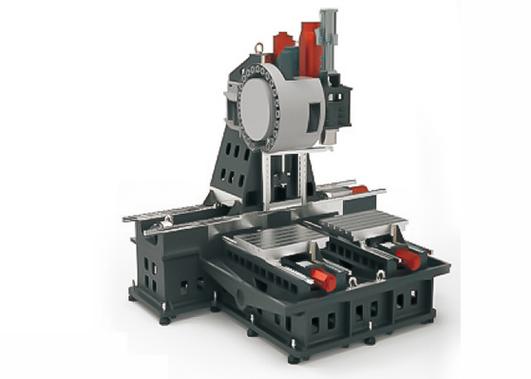
别听销售瞎忽悠什么“万能机型”,哪有能通吃所有行业的机床?你拿做模具的大扭矩硬轨机去做批量铝件,换刀慢、空行程慢,效率能给你急死。反过来拿做批量的快换刀线轨机去开硬钢,抖得能让你怀疑人生。
现在喊得震天响的进口替代,藏着没人愿意公开的暗礁
这两年跑厂家,十个销售有八个会跟你说“我们的机床已经实现工业4.0,能对接MES系统,能实时监控主轴温度、振动,预测故障”。说实话,我去看过三家头部厂家的智能化产线,确实做的不错——主轴温度传感器每两秒传一次数,振动值超了阈值就自动报警,连润滑油剩多少都能在手机上看。
但这里有个没人愿意说破的难题。
现在所有的智能监控系统,阈值校准全是厂家在恒温实验室里测的,根本没考虑不同车间的实际工况。比如你车间里旁边是冲床,每天震得地面都晃,传感器测出来的振动值本来就比实验室高0.2mm/s,系统直接给你报故障停机,一天停个三四次,生产计划全乱。
更离谱的是现在的绿色制造要求,好多厂家为了拿地方的技改补贴,在机床上面装个符合国标的能耗监测模块,实际加工的时候,主轴的空载功率比五年前的老机型还高15%——为啥?为了压成本,把原来的节能主轴换成了便宜的异步电机,反正监测模块测的是待机能耗,谁管你实际切削的时候费多少电。
还有个标准滞后的坑。现在选立式加工中心厂家的时候,大家都看定位精度、重复定位精度的检测报告,按的是十年前的老国标。但实际车间里夏天35度,冬天10度,机床的热伸长量根本没人测。好多厂家的检测报告是在20度的恒温实验室里做的,拉到你车间里跑三天,精度直接掉一半。
我上次碰到个客户,花了八十万买的高精度立加,装在没有恒温的车间里,铣出来的1米长的导轨件,尺寸差了0.08mm,找厂家来售后,人家说“我们的检测报告完全符合国标,是你车间温度不达标”——你说这找谁说理去?
昨天跟干了30年的老王在车间门口抽烟,他说选立式加工中心厂家哪有那么多花里胡哨的参数。
“机床好不好,拉荒切一刀就知道。”
啥叫拉荒?就是拿个硬一点的铸件,开最大吃刀量,连续铣半小时,摸一下主轴的温度,看一下表面的刀印,就知道这厂家的装配手艺到不到家。那些参数表上写得天花乱坠的,不如你去厂家的装配车间转一圈——看工人有没有在刮研导轨,看装配的时候有没有用扭矩扳手,看车间里有没有恒温空调。
对了,你们选立式加工中心厂家的时候,碰到过哪些藏在参数表后面的坑?
