上个月去苏州相城的汽车零部件车间找张工,他正蹲在废料箱边把第三块崩边的CBN砂轮往箱子里扔,手里捏的烟都因为手忙脚乱拿反了,滤嘴那端烧得直冒烟。
这才用了三次。
前阵子他图便宜找了家外地的砂轮修整厂家,一块砂轮修整费才80块,比他之前找的厂家便宜一半。结果修完上机磨曲轴,整批200根轴全带振刀纹,客户直接拒收,算上返工、交期罚款,前前后后赔了快8万。那块1200块的CBN砂轮,本来能修个五六次接着用,现在直接崩了边,连修的机会都没了。
选厂家别听PPT,要卡三个硬标准
别信销售吹的什么”我们家金刚石修整笔精度0.1微米””我们的修整设备进口的”,空口无凭。
敢不敢把免费试修整的砂轮,留在你车间跑满8小时。你直接把平时磨到报废临界的旧砂轮寄过去,让他免费修,修完你拉回自己的磨床,别调任何参数,就按平时磨高精度零件的参数连续跑8小时,最后测表面粗糙度、端面跳动、动平衡值,差0.01毫米都算他没到位。
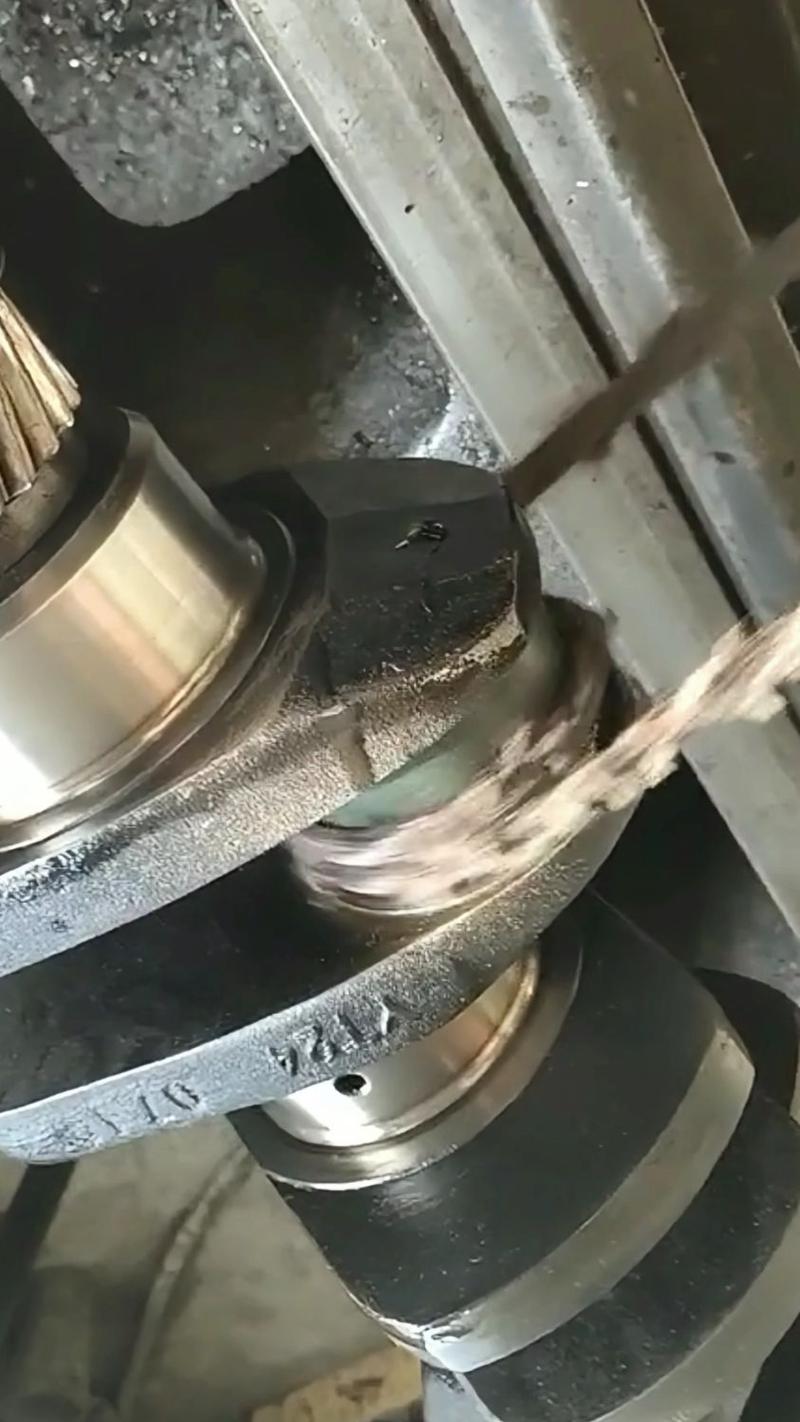
能不能给你同精度赛道的老客户联系方式。别要他盖了公章的客户名单,那些都是筛了八遍的标杆案例,问了也是全是好话。你直接要2-3个和你做同类型产品的客户——比如你是磨汽车发动机轴的,就要他给你做过同类型轴类加工的客户,别给你个做普通水暖五金的,那种零件精度要求比你低三个等级,参考价值为零。打过去别问”他家服务好不好”,就问三个问题:上次寄修砂轮来回花了几天?修完的砂轮能连续加工多少小时不钝化?出了精度问题,厂家多久能上门解决?我上次碰到个吹自己服务覆盖全国的厂家,打他给的客户电话,人家说上次修完的砂轮动平衡飘,找了他三次,每次都让客户自己把砂轮寄回去,折腾了半个月才搞定,结果这厂家还把人家的名字印在宣传册上当合作标杆,离谱得很。
敢不敢把精度赔付条款写进合同。很多小厂家的合同里全是霸王条款,什么”一经修整概不退款”,你收到货发现修偏了,他就赖你磨床参数不对,扯都扯不清。敢在合同里写”修整后上机精度不达标,全额承担来回运费,且赔付对应砂轮的损耗金额”的,基本都是对自己的手艺有底的——毕竟真要没把握,谁敢随便签这种条款。
靠谱的砂轮修整厂家,根本不会追着你要大单
别找那种一上来就给你发几十页宣传册,说自己年产能多少、全国多少网点、能给你打几折的。这类十有八九是贸易商,自己连个修整车间都没有,收了你的砂轮就转手塞给郊区的小作坊修,中间赚个差价,出了问题两边推。
我接触过的靠谱厂家,大多是从磨床车间摸爬滚打出来的团队。比如常州那家开了快10年的修整小厂,老板以前就是磨床班的班长,干了23年砂轮修整,整个车间连他带工人就7个人,3台静平衡测试仪,官网都做的糙得很,微信朋友圈全是拍的修完的砂轮端面跳动值的短视频,从来不会半夜给你打骚扰电话推销。你找他,他第一句话不是问你一年能要多少量,是先追着问:你平时磨的是什么材料?用的什么粒度的砂轮?之前修整完最容易出什么问题?
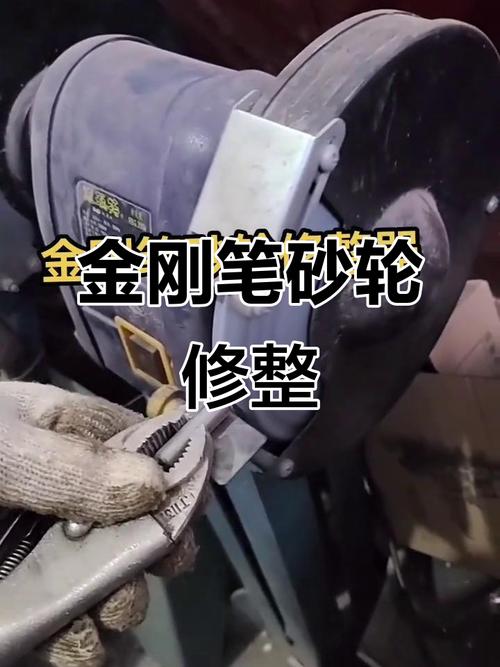
有次我在他车间待着,碰到工人给客户修一块180粒度的陶瓷砂轮,本来15分钟能干完的活,那老板前后调了三次金刚石笔的角度,磨了快40分钟。旁边的小徒弟嘟囔”差不多得了,客户哪测得出这么细”,他直接把扳手往台面上一放:”上次那批模具钢因为振刀纹返厂,客户损失的钱够我们修100块砂轮,你现在凑活10分钟,就是给客户埋个几万块的雷。”
这类厂家的共性特别明显:不会给你报特别离谱的低价,也不会吹自己能修所有类型的砂轮——碰到超出自己能力范围的,比如那种超硬的CBN砂轮要修到纳米级精度,他会直接告诉你”这个我修不了,给你推荐个能修的同行”,不会硬着头皮接了单,最后修坏了你的砂轮赔不起。
不管你采购量多大,都别一开始就签长约
很多人觉得找着靠谱厂家,就赶紧签个年框锁价格,省得后面涨价。其实根本没必要,不同采购规模,签约的逻辑完全不一样。
如果是一年修整量不到50块砂轮的小作坊,别上来就给人打预付款。你就每次拿2-3块旧砂轮找他试,连续试3次,每次修完都能达到你要的精度,再谈长期合作。太多小厂家就是靠收年框预付款,转脸就把钱挪去进别的耗材,真到要给你修砂轮的时候,车间都快停了。
如果是一年修整量在100-300块的中型加工厂,你可以谈季度结算,但一定要在合同里加一条:每批修整的砂轮,随机抽1块做8小时连续上机测试,只要有1块不达标,整批退货,厂家承担全部来回运费。别嫌麻烦,我之前碰到个做精密模具的厂,跟厂家签了年框,一次送了20块砂轮过去,修完拉回来上机,3块动平衡飘,厂家反咬一口说你自己磨床没校平,扯了俩月才退了30%的款,耽误的交期赔了客户十多万。
如果是一年修整量超过500块的大型制造企业,比如轴承厂、汽车零部件厂,你别只锁定一家供应商。70%的量给你试下来最靠谱的主供厂家,剩下30%的量分给另外两家备选。一方面防止主供厂家哪天产能跟不上,你断货等不起——毕竟磨床停一天,损失的钱比你一年的砂轮修整费还多。另一方面也能让主供厂家有竞争意识,不会时间长了就开始给你凑活。
对了,几个坑别踩。
第一,别找那种修整价格比市场价低30%以上的。修一块砂轮,金刚石笔的损耗、人工、设备校准的成本摆在那,他比别人低三分之一,肯定是在金刚石笔的粒度上凑数,或者根本不给你做静平衡测试,修完的砂轮用两次就钝,算下来你反而花更多冤枉钱。
第二,别信什么”纳米级修整精度”的噱头。你自己车间的磨床精度是多少,就按那个精度提要求——比如你磨床本身的圆度精度就只有0.005毫米,你让厂家给你修出0.001毫米的砂轮,纯纯浪费钱,人家为了达到这个精度给你加的溢价,最后全算在你头上。
第三,别找离你车间超过300公里的厂家。砂轮沉,寄一次运费好几百,真出了精度问题,远地方的厂家上门都得一天,近的比如同城或者邻市的,开车俩小时就能到你车间,帮你调修整参数,比你寄来寄去省太多事。
说真的,磨床加工这行,砂轮修得好不好,直接决定你手里的零件能不能过检。别在修整这环节抠那点小钱——毕竟,你辛辛苦苦干一天磨出来的零件,因为砂轮修的不对出了废品,那才是真的亏。
