上周三夜班。
小李拍着3号机床的护板喊,嗓子都劈了。
32件6061航空铝法兰盘,每件毛坯1800,全铣废了。
他说刚换的新刀。
我揣着千分尺跑过去。
他正把φ16的立铣刀从刀库里抽出来,刀尖对着日光灯晃,说新刀怎么会铣出0.02mm的台阶。
我凑过去看。
后刀面磨出了亮带。
0.12mm。
不是崩刀,是磨损。他为了赶产量,把切削速度从120m/min提到了180,新刀跑了2小时,就磨到了精加工的报废阈值。
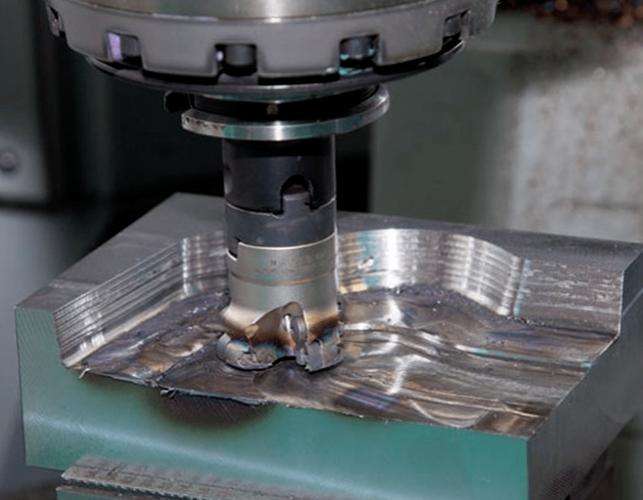
那批报废的铝件,根本不是新刀的锅
我在车间摸了22年机床,最烦有人把刀具磨损说的玄乎。
说白了就是刀和工件蹭多了,刀尖的材料一点点掉,掉多了,尺寸就不对了。
我们车间现在测磨损,还是用老工具显微镜,就看后刀面的磨损带宽度(VB值)——这是行业里认的硬指标,比那些花里胡哨的传感器靠谱。
精加工铝件,VB到0.08mm就得换,粗铣45钢,最多能忍到0.3mm。
别不信,吃刀量的影响比你想的大:同样的切削速度,吃刀量8mm的时候,磨损速度是吃刀量4mm的2.7倍。
我当年带的徒弟,为了赶活把吃刀量从4mm调到8mm,一天废了12把刀,哭着找我要报销。
两种刀的猫腻,干了20年才摸透
现在车间用的最多的,就是TiAlN涂层硬质合金刀和金属陶瓷刀。
TiAlN的红硬性到1100℃,扛造,粗加工精加工都能用,就是表面粗糙度差点。
金属陶瓷的红硬性到1200℃,精加工出来的面跟镜子似的,就是抗冲击差,遇到毛坯硬皮就崩刀尖。
进口的TiAlN刀,寿命是国产同规格的1.8倍,价格是3.2倍——这个账,谁算谁头疼。
说个行业里从来不会写在手册上的妥协。
金属陶瓷刀的选型手册上,写的进给量是2200mm/min。
实际我们精加工铝件的时候,只会开到1800。
不是手册错,是手册没说,国内的铝型材毛坯,经常带0.05mm的硬皮,进给开太满,一次就崩刀尖。
这个数我们从来不会反馈给供应商,毕竟说出来,像是我们自己不会调参数。
不同行业的刀,根本不能用一套规矩
去年给上汽配套变速箱齿轮轴,要求轴颈的圆度误差不能超过0.003mm,表面粗糙度Ra0.8。
一开始我们按手册上的寿命,180件换一次金属陶瓷刀。
结果有3件的圆度超了0.002mm,测了磨损,VB值到了0.09mm,比阈值高了0.01。
后来改成160件换,再也没出过问题——客户一开始还嫌我们换刀太勤,成本高,后来看到报废的件,屁都没放。
前年给商飞做TC4钛合金结构接头,那才叫头疼。
钛合金粘刀,磨损快的离谱,一开始用普通TiAlN刀,切削速度80m/min,跑25分钟,VB就到了0.2mm,不能用了。
后来换了AlCrN涂层刀,加了微量润滑,切削速度提到110m/min,寿命到了45分钟——就是成本涨了40%,没办法,钛合金的活,没人敢省这个钱。
现在的智能监测,藏着多少坑
这两年好多机床厂给我们推刀具磨损在线监测系统,说靠振动、电流传感器,能实时预测刀的寿命,准确率95%。
我去年装了一套进口的,花了8万多。
结果呢?
有一次毛坯的硬度比平时高了0.2HRC,系统提前20分钟就报警,说刀要磨完了,结果拆下来看,VB才0.05mm,还能跑半小时。
还有一次,刀已经崩了个小缺口,系统还说刀的状态良好,差点铣废了10件钛合金接头。
行业里不愿公开的事:这些在线监测的模型,全是在实验室的理想工况下建的,实际车间里,毛坯硬度波动、切削液浓度变化、甚至车间温度差5℃,都会让模型不准,实际准确率最多60%。
还有进口替代的坑:现在好多国产涂层刀,同一批的涂层均匀性差,有的寿命是进口的90%,有的只有50%,换刀的时候跟开盲盒似的。
我师傅当年跟我说过一句土话,我记到现在:
刀头磨不亮,零件白瞎忙。
别光信手册上的数,也别全靠智能系统,有空的时候,把刀拆下来摸一摸,比啥都靠谱。
对了,你们车间现在换刀,是按时间拍脑袋,按件数凑整数,还是真的摸得准那点磨损量?
