2026-10-18 19:30:14 分类:商机
去年夏天给山东某注塑厂供的那批卧式注塑机顶出轴,装上去不到72小时就报了故障。
客户的设备主任带着两个技术员堵在我们车间大门口,裤腿上还沾着没擦干净的液压油,张嘴就说你们供的轴承是不是从废品站淘来的,刚换上去就转不动。
我跟着去现场拆轴,拆出来的轴承内圈已经和轴咬死了,滚道上的钢球都磨成了椭圆形。测了下当时的车间温度——47度。
哦,问题找到了。当初选轴承的时候照着样本选的C3组游隙,根本没算夏天车间高温下,轴的热胀量能把那点预留的径向游隙全吃干净。
抱死。
拆过不下十万套轴承,我才搞懂游隙根本不是个“固定值”
很多刚入行的小年轻,翻开轴承样本,看见印的游隙数值就死记硬背。
错。
我干机加工快20年,拆过的轴承没有十万也有八万,最开始也以为游隙就是轴承出厂定好的一个死数,直到遇过几次抱轴、异响的故障才反应过来——径向游隙的实际工作值,从来不是样本上印的那个固定数字。
就说最常见的内径30mm的深沟球轴承,基本组的径向游隙范围是0.005mm到0.02mm,差不多是一根头发丝直径的十分之一到三分之一。往上走,C3组的游隙是0.02mm到0.038mm,C4组是0.03mm到0.05mm。这些数字不是拍脑袋定的,是几十年的行业经验攒出来的参考值。
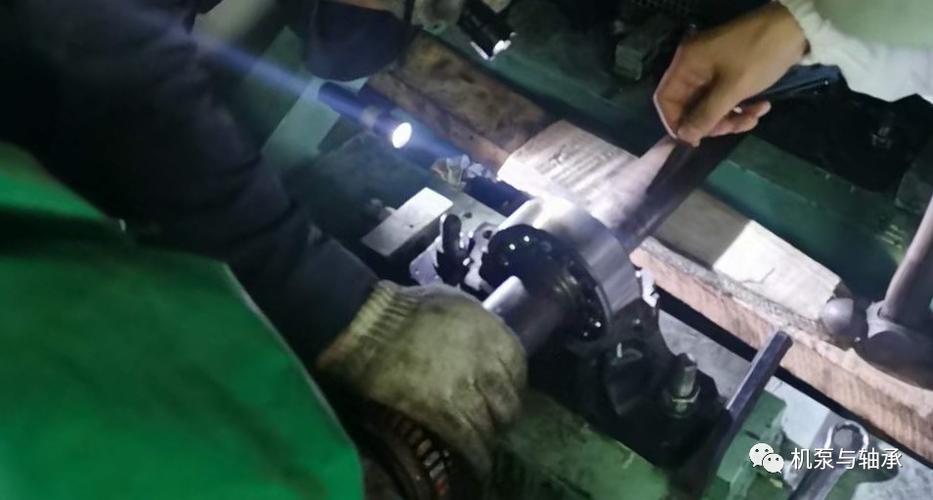 车间老工程师用塞尺测量轴承游隙现场
现在行业里做轴承游隙的路线,说白了就两种。
一种是外资品牌的常规操作,出厂就把游隙调到固定组别,客户拿到手直接装,好处是一致性拉满,每一套的游隙差不会超过0.002mm,坏处是啥?人家不管你现场的轴是多大的过盈配合,不管你车间夏天温度是30度还是50度,更不管你设备转起来之后轴会不会发热胀大,反正你买哪个组别就给你哪个组别,装上去出问题,是你选型不对。
另一种是国内很多配套厂现在在做的,现场配磨调游隙,就是把轴承内圈、外圈的挡边磨掉一点,现场拿塞尺量着调,好处是适配性强,哪怕你工况再极端,都能调出刚好的游隙值,坏处是全靠师傅的手感,上个月我们车间新来的徒弟,调同一个型号的三套轴承,游隙差了0.015mm,装上去跑了一周,两套的振动值直接超了一倍。
行业里没人明说的妥协:明明算出来需要更大的游隙组别,采购还是会选便宜一档的。
别问我为啥知道的这么清楚。
我们常年跟供应商打交道,那报价单上的数字,我闭着眼都能背下来——同型号的轴承,C3组比C4组便宜12%。很多主机厂的采购算完账,哪怕工程师说需要C4,还是会选C3。为啥?反正出厂试跑两个小时,车间温度才20多度,轴还没热透,游隙刚好能过厂检。等设备卖出去半年,车间温度上来了,轴胀了把游隙挤没了,那是售后部门要擦的屁股,跟采购有啥关系。
太坑了。
不同行业要的游隙,根本不是一回事
说实话,我最烦那种拿着一本轴承样本走天下的技术员,不管啥行业啥设备,上来就选个C3组,不出问题才怪。
就拿新能源汽车的驱动电机来说。去年我们给国内某新势力车企供驱动电机的轴承,一开始按着老经验选了C3组游隙,结果装上去测NVH,噪音比客户要求的值高了3分贝。人家的质量工程师直接把样件甩在我们办公桌上,说你们这轴承装上去,车开起来跟拖拉机似的,用户不投诉才怪。
后来我们把游隙调到比基本组还小,大概0.003mm到0.008mm。
为啥这么改?因为驱动电机的转速动不动就一万两千转,游隙大了,钢球在滚道里就会来回晃,晃就会出异响。而且电机是全封闭在壳子里的,温升慢,轴的热胀量也就0.01mm不到,小游隙反而能让钢球和滚道的接触更稳。调完之后再测,噪音直接降了4分贝,顺顺利利过了客户的验厂。
再说说矿山的振动筛。隔壁班组去年接了鄂尔多斯某煤矿的订单,做振动筛的支撑轴承,一开始也选了C3组的游隙,装上去跑了不到三天,轴承就碎了。钢球滚的煤堆里到处都是,找都找不回来。
后来我们直接换了C5组的轴承,径向游隙调到0.06mm到0.08mm。
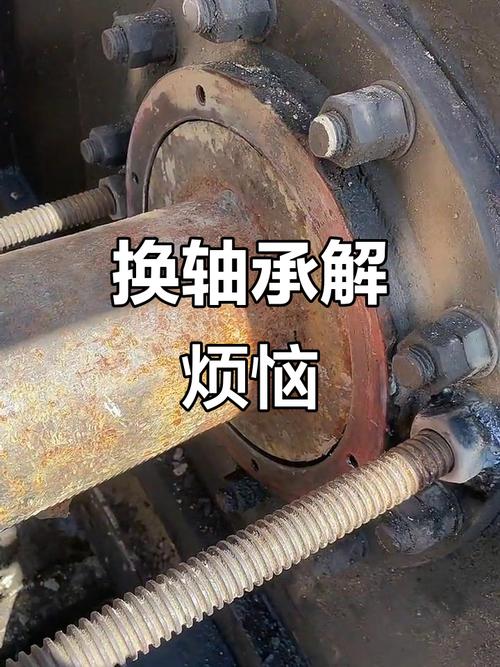 矿山振动筛现场安装大游隙轴承实拍
为啥要留这么大的游隙?那振动筛每分钟要振1000次,轴的热胀量加上振动带来的轴向窜动量,总共能吃掉0.04mm的游隙,你要是留小了,直接把钢球压碎。我当时去现场看,煤矿的师傅蹲在地上抽闷烟,说上次换轴承花了俩小时,耽误出煤亏了十几万。我给他说,别舍不得那点轴承钱,游隙留够,比你啥保养都强。
现在大家都在提智能制造,游隙的坑反而越来越多了
前阵子去参加行业展会,好多厂家都在吹自己的全自动轴承装配线,说传感器能把游隙的测量精度控制到0.001mm,比老师傅的手感准十倍。
看着挺厉害。
但是有个问题没人敢说。
现行的轴承游隙测量标准,是几十年前定的——测量的时候是在常温下,没有任何载荷的状态下测的。可实际装到设备上,有过盈配合的挤压力,有运转之后的温升胀力,有转速带来的离心力,实际工作的游隙和你出厂测的数值,能差一倍都不止。
我当时凑到那个吹得最凶的厂家展位前,问他们销售,你们测不测实际装机带温变的游隙值?
那销售直接卡壳了,半天憋出来一句,我们的测量是严格按国标来的。
国标?国标哪管你实际用的时候是40度还是80度,是配合过盈0.01mm还是0.03mm啊。
现在好多做进口替代的轴承厂,拼命把出厂游隙的一致性做的特别好,价格卖的比普通轴承贵三倍,但是因为拿不到主机厂的实际工况数据——比如人家电机跑半小时之后轴的温度是多少,配合过盈量是多少,热胀量是多少——就只能照着几十年前的老样本值做。结果装上去,要么游隙太大晃得响,要么太小直接抱死。
这就是行业里不愿公开的难题。
你说大家不知道这个事吗?都知道。但是谁也不会主动把自己客户的工况数据拿出来共享,毕竟这都是攒了十几年的经验。现在喊的智能制造、数字孪生,说白了连最基础的实际工况下游隙值的数据库都建不起来,全是空中楼阁。
我们车间干了35年的王师傅,常挂在嘴边的一句土话:“轴承游隙就像穿胶鞋,太紧磨脚后跟,太松灌沙子,穿进去走两步不卡不晃,才是真的合适”。
我之前总觉得这话太土,直到遇过那么多故障才明白,书上算的再准,不如现场摸一摸、跑两圈的实际感受靠谱。
你们平时给设备配轴承的时候,会特意在样本数值的基础上留多少余量?有没有遇过那种算的分毫不差,结果一装上去直接抱轴的糟心事?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:轴承游隙:车间蹲了20年,我见过的90%故障都栽在这小东西上
文章链接:https://www.yxqcspc.com/18179/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
