上个月三号车间的6140普车出了个险事。
小周夹了个壁厚8mm的铝合金法兰,精车密封槽的时候,吃刀刚到0.8mm,工件直接飞出去,把半公分厚的防护板砸了个坑。
当时整个车间都静了。
查了俩小时,不是他找正的问题,卡爪的定位也没偏,最后拆了卡盘才发现,之前贪便宜换的那台本地小厂的四爪卡盘,导轨面已经歪了0.2mm。
我在车间摸了20年机床,啥破卡盘没见过?很多人觉得四爪卡盘就是个通用配件,哪个厂家生产的都差不多,夹个活就行。真不是。四爪卡盘厂家的门道,全藏在你拆开卡盘盖才能看见的地方。
别信参数表,卡盘的底子全在看不见的地方
好多厂家的样本上印的参数,看着都漂亮,最大夹紧力多少,适配多大直径的工件,重复定位精度多少。真用到车间里,差得能有十万八千里。
先说卡盘体的材料。正经做了几十年的老厂家,用的都是HT300铸铁,抗拉强度300MPa,铸件出来先扔在露天场放半年做自然时效,再进回火炉做二次去应力,加工完的卡盘体,用个五六年导轨面都不会歪。那些压成本的小厂呢?直接用HT200的料,抗拉强度才200MPa,铸件出来三天就进加工中心,连个时效工序都省了,内应力全憋在材料里,夹个百八十公斤的重活,俩月导轨面就变形。
再看卡爪的处理。合格的产品,卡爪的淬火层深度要到2.5-3mm,表面硬度到HRC55以上,夹个硬料磨个两三年都不会出凹槽。小厂为了省电费,就拿高频枪在卡爪表面扫一下,淬火层才0.8mm,用俩月就磨出一圈深沟,夹活的时候打滑,找正半天都稳不住。
还有丝杆的间隙。正经厂家出厂前,会把每个卡盘的丝杆径向间隙调到0.02mm以内,反复跑合半小时,把丝杆上的毛刺全磨掉,装到机床上调爪的时候,手感顺得很,不会晃来晃去。小厂呢?丝杆加工完直接装上去,间隙能到0.1mm,你拧丝杆的时候,晃得手都能感觉到旷量,找正的时候转一圈,表针能跳半格,精度根本保不住。
这里说个行业里没人愿意明说的妥协。所有厂家印在样本上的最大夹紧力,都是卡爪完全收回的时候测的空载值。真要夹大尺寸的工件,卡爪伸出来30mm,实际夹紧力能剩标称值的一半就不错。没人会把这个数据印在宣传册上,你问销售,他就跟你打太极,说我们的卡盘刚性够,放心用。等你真夹个偏心大活,飞了损失的那几万块毛坯钱,可没人给你赔。

不同行业要的卡盘,根本不是一个物种
我之前给客户做配套的时候,最烦那种一上来就问“你们家四爪卡盘多少钱一台”的采购。你连自己干啥活都不说,我咋给你推?
就说去年对接的那个风电配件厂,他们要加工的是风机偏航系统的偏心销轴,单件毛坯就180kg,偏心距120mm,每刀切深要到5mm,材料是硬邦邦的42CrMo。之前他们用的是德国进口的卡盘,一台要两万多,后来找我们合作的国内厂家定制,要求特别简单:刚性够,导轨面硬度到HRC58,别用俩月就磨出沟。毕竟一件偏心轴的成品要卖三万多,要是因为卡盘不牢把活飞了,损失太大。这种场景下,卡盘的精度反而不是第一位的,抗造、不打滑才是核心。
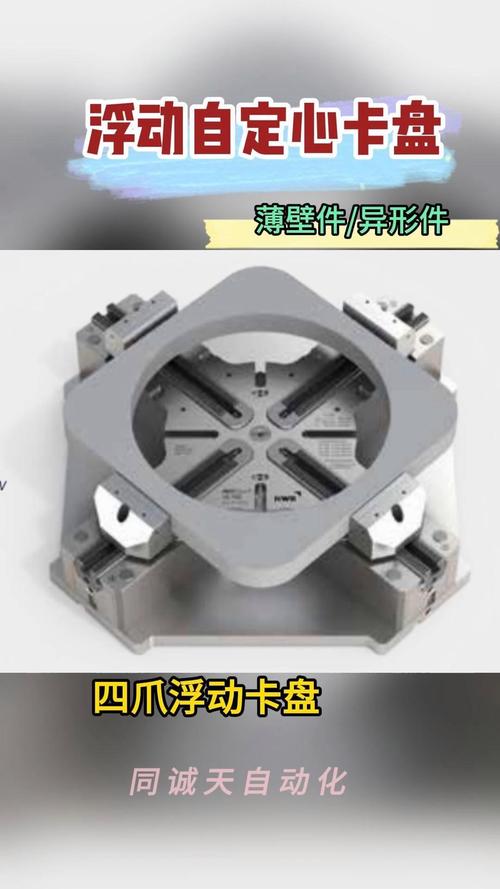
另一个场景,是上个月接的军工配套的活,加工战机液压系统的薄壁铝合金环,壁厚只有3mm,要求内外圆的同轴度0.01mm。这个时候再用那种刚性卡盘就不行了,夹太狠直接把环夹成椭圆,夹太松又会飞。我们找的厂家专门给做了定制软爪,卡盘的夹紧力可以从1kN到8kN无级调节,丝杆做了镀铬处理,防止铝屑爬进去卡滞,丝杆间隙调到0.01mm以内。就这一台卡盘的成本,比之前给风电做的普通卡盘贵了两倍都不止。
喊了这么久的进口替代,藏着不少看不见的坑
现在逛机床展,十个四爪卡盘厂家有八个在喊“替代进口”。说真的,国产卡盘现在确实能打,精度能做到进口产品的80%,价格只有三分之一,普通车间用完全够。
但这里有个行业里不愿公开说的难题。现在执行的四爪卡盘行业标准,还是2005年出的,里面的精度要求全是静态检测的数值——就是把卡盘固定在平台上,测端面跳动、径向跳动,合格就算过。现在大家都把四爪卡盘装在高速数控车上,甚至接自动化线做联动,但是标准里根本没提动态回转精度的要求。
啥意思?就是静态下测的跳动0.02mm,看着合格,真装到车床上开1500转,因为卡盘本身没做动平衡,跳动能翻三倍,振得整个床子都抖,加工出来的活表面全是振纹。去年有个厂家给我寄了台标称“高精度数控四爪”,我装上车床空转测了下,动态径向跳动0.08mm,比我2008年买的老国产卡盘还差。找人家售后,人家说我们是按2005年的标准做的,静态精度完全合格,你根本挑不出毛病。
还有那些吹得神乎其神的“智能卡盘”,说什么能实时监测夹紧力,能接MES系统。我拆过两个,所谓的夹紧力传感器,就是贴在卡爪后面的一个便宜应变片,车间温度变两度,读数就飘几十牛,根本不准。真要靠这个传感器做保护,指不定哪天夹力不够把活飞了,没人敢真信。
不过话说回来,也不是所有厂家都在玩虚的。我认识个浙江的小老板,厂子就30多个人,专门做仪表车床用的小规格四爪卡盘,每台产品出来,都亲手拧着丝杆跑合半小时,把间隙调好,做了15年,老客户追着要货,比那些喊着要做行业第一的大厂靠谱多了。
我们车间老主任常说一句话:“卡盘是机床的手,手不行,再好的机床也干不出好活。”
买卡盘的时候,别上来就问最大直径、问价格,多问问人家铸件做不做时效,淬火层多深,丝杆间隙调多少,这些细节,比样本上印的花里胡哨的参数管用多了。
你们车间现在用的最久的四爪卡盘是哪个厂出的?有没有过夹飞工件的惊魂时刻?
