上个月三号车间出的那档子事,我到现在都记得。
320件汽车空调阀,刚钻完第三排孔,质检员拿三坐标一测,孔位全偏了0.03mm。
真的废了。
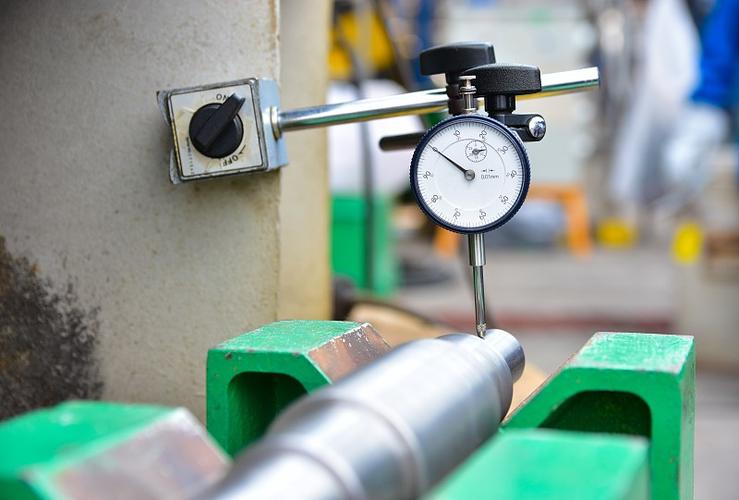
徒弟小周蹲在机床旁边擦汗,翻来覆去查夹具,查定位销,查程序参数,折腾了俩小时,啥问题都没找到。最后还是我把转台拆下来打表——端跳超了0.02mm。
哦,原来问题出在半个月前图便宜找的那家外地分度盘厂家身上。
那些藏在机床转台里的“暗病”,全是分度盘厂家的手艺账
好多人觉得分度盘就是个转台,随便买个装上就能用。
根本不是那么回事。
我干了20年机加工,见过太多因为转台精度掉链子,整批工件报废的事。
现在行业里做分度盘,主流走两条技术路线:一条是蜗轮蜗杆传动,一条是凸轮分割器。
蜗轮蜗杆的好处是能实现任意角度的分度,适合需要连续调整角度的复杂加工场景,缺点是如果啮合间隙没调好,跑久了容易出现背隙变大的问题。凸轮分割器的好处是分度定位快,刚性好,适合固定工位的大批量加工,缺点是不能任意角度转,灵活性差。
正规靠谱的分度盘厂家,给蜗轮蜗杆啮合侧隙的控制标准,好的能压到0.008mm以内,量产通用款的分度精度一般做到±5角秒,每台设备出厂前必须做满48小时的连续跑合,把齿面的毛刺、初期磨损全部磨掉,再重新打表校准精度才能发货。
说到这就得提个行业里心照不宣的事。
好多厂家对外宣传自己的产品是“零背隙”。
鬼才信完全零背隙。
说白了就是把蜗杆和蜗轮的啮合压得特别紧,刚拿到手测,确实一点间隙都没有,看着参数漂亮得不行。可你要是真的连续跑三个月,齿面因为压力太大磨损得快,间隙直接从0.005mm窜到0.02mm,更坑的是,因为压得太紧,内部轴承的寿命直接砍半,好多用户用了半年就出现抱轴的问题,找厂家售后,人家说你是负载太大,根本不认。
不同行业的活,分度盘厂家根本不敢用一套参数打天下
我之前刚入行的时候,觉得分度盘的参数越高越好,精度越牛越值钱。
后来踩的坑多了才明白,没有绝对好的盘,只有适配场景的盘。
说两个我们碰到的真实案例。
第一个是新能源汽车的电机壳加工客户。
人家的生产线是24小时连轴转的,电机壳上的12个螺栓孔,必须和定子安装面完全同心,差个2角秒,电机装上去运转的时候就会有高频异响。之前有个同行接了这个单子,图省事找了家做通用分度盘的厂家供货,20台转台装上去,前两个月确实没问题,到第三个月,每台的重复精度都飘到了8角秒,客户那边的次品率从0.1%直接窜到12%,最后退了全部货款,还赔了二十多万的废品损失。
我们后来接这个单子的时候,给分度盘厂家提的要求是,蜗杆齿面的硬度必须到HRC60以上,密封件要耐切削液腐蚀,连续跑8小时的精度漂移不能超过2角秒。
装上去用到现在快两年了,精度还稳得很。
第二个是做骨科钛合金接骨板的医疗客户。
你猜人家对分度盘的第一要求是什么?
不是精度。
是不能掉渣,不能漏油污。
因为接骨板加工完要直接进灭菌线,要是分度盘的密封圈掉的橡胶渣混在切削液里,沾到钛板表面,整批植入物就得全部报废,这可不是赔点货款的事,是要影响资质的。
我们给这个客户找的分度盘厂家,把所有的工业级密封件全换成了医用级硅橡胶,内部的润滑脂用的是食品级全合成脂,连安装面的防锈涂层都换成了无挥发的环氧漆。就这一套改下来,单台的成本比普通工业款贵了快一倍,但是客户连价都没砍,直接签了三年的供货合同。
喊了好几年的进口替代,分度盘厂家的坎其实藏在没人说的地方
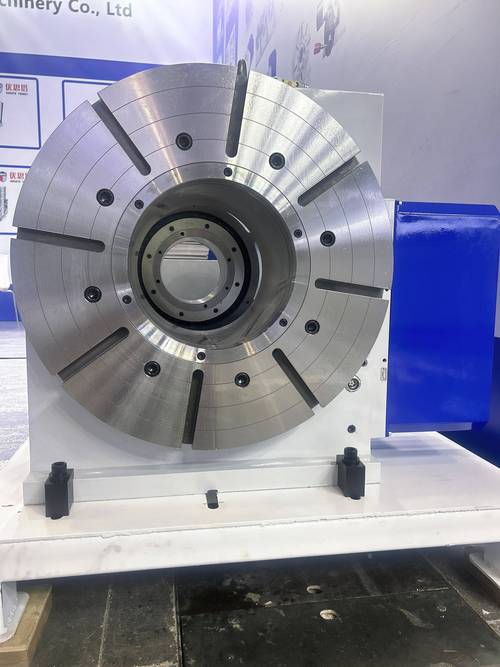
最近这几年去展会,碰到的分度盘厂家,十家有八家在说自己做的产品能替代日本、台湾的进口盘,价格只要一半。
说实话,单看静态检测的参数,国产的盘确实和进口的差不了多少,甚至有些厂家的静态精度比进口的还高。
可真拿到量产线上跑,差距就出来了。
这里就要说那个行业不愿公开的难题了。
现在现行的分度盘国家标准,精度检测只测静态值——就是把盘停下来,每转一个固定角度,打表测一下偏差,根本不要求测连续跑1000小时之后的精度保持率。
这就给好多厂家留了钻空子的空间。
出厂的时候把静态精度调得特别高,蜗杆齿面的热处理偷工减料,本来要求齿面硬度到HRC62,他做到HRC58就完事,静态测的时候,间隙调得特别紧,看着参数漂亮得不行。可连续跑半年,齿面磨出了凹坑,精度直接掉一半,用户找过来,人家说你使用环境不好,负载太大,跟产品质量没关系。
上次在上海的工业展上,碰到个厂家的销售,拍着胸脯说他们的盘和进口的没区别,卖一半的价。我当场问他,你们的盘连续跑2000小时之后,精度保持率能到多少?
销售支支吾吾答不上来。旁边的技术人员偷偷拉了拉我袖子,说也就60%,人家进口的同类型产品,能到95%。
还有个有意思的变化,最近好多靠谱的分度盘厂家,开始在润滑脂上下功夫。
之前大家用的都是普通的矿物油润滑脂,便宜,但是时间长了容易渗漏,混在切削液里,危废处理成本特别高。现在有些厂家已经开始换可降解的全合成润滑脂,虽然单台的成本加了三百多,但是客户那边一年的危废处理费用能省两万多,算下来其实更划算。
我记得车间的老班长,刚带我入门的时候说过一句土话。
“分度盘这东西,你别光看刚装上的时候转得顺不顺,要等它跟你机床磨合个仨月,还能稳得住精度,那才是真的好货。”
这么多年过来,我见过太多参数漂亮的“样子货”,也见过好多看着不起眼、但是能在车间里连轴转五六年不出问题的实在盘。
现在好多人买设备,总喜欢对着参数表比来比去,比精度,比价格,比交货期。可真等你把设备装到生产线上,才知道那些藏在热处理、跑合、密封细节里的功夫,才是分度盘厂家最值钱的地方。
对了,你们车间现在用的分度盘,跑满一年之后,测出来的精度还剩多少?
