2026-10-23 04:04:53 分类:商机
去年三季度的事我到现在都记着。
那天车间开龙门铣,加工1.2吨重的45号钢坯,吃刀量给到8mm。
哐当一声。
整个车间都震了震。钢坯直接从吸盘上滑下来,砸在铸铁工作台面上,溅起来的铁屑把旁边站的小徒弟劳保鞋划开个三厘米长的口子。
所有人都懵了。
这吸盘是三个月前刚换的,找的就是网上吹得最凶的那家磁力吸盘厂家,宣传页上写着”吸力拉满180N/cm²,终身不退磁”。
我蹲下来伸手摸盘面,才用了90天,盘面的硬化层磨得都快漏出底下的铜层了。哪来的180?中心位置测出来都不到120,边角的吸力连60都不到。
别光看参数表,厂家藏在工艺里的猫腻你根本想不到
干的时间久了,我也摸透了这行的门道。现在市面上主流的磁力吸盘就两条技术路线。
一种是传统的电磁吸盘,靠通电线圈产生磁场吸工件,好处是吸力可调范围大,从几十到一百多牛每平方厘米随便调,适合加工不同厚度的工件。但缺点也要命——一旦车间突然停电,线圈立刻失磁,工件直接从工作台上飞出去。隔壁去年就出过这事故,立式车床的刀盘直接被掉下来的半吨重的工件撞歪,修了快十万才恢复生产。
另一种就是现在常用的电永磁吸盘,靠内部磁钢的极性切换吸合或者退磁,不用持续通电励磁,停电了吸力反而锁得更死,根本不存在掉工件的风险。但同尺寸的价格,比传统电磁吸盘贵了快两倍,算下来普通小车间确实有点肉疼。
正经做电永磁吸盘的,内部磁钢用的是N52钕铁硼,每平方厘米的吸力稳定在160N以上,连续满负载跑8小时,盘面的温升不会超过40℃。有些小厂为了压成本,用回收的N35料做磁钢,刚开机测的时候吸力能冲到170,连续干俩小时,磁钢退磁率能到15%,用个一年半载,吸力掉一半都不止。
还有盘面的隔磁层,正经厂家用的是12mm厚的紫铜隔磁条,能牢牢把磁力锁在吸盘盘面范围内,不会到处乱串。那些偷工减料的,用3mm薄铜片夹在两层钢板中间,用个半年隔磁层就磨穿,夹个小工件都被剩磁吸得取不下来,磨床加工的时候全是拉荒的划痕。
说实话,这行有个所有人都在做,但从来不会写在宣传册上的妥协。
所有厂家给你测吸力的时候,都是拿一块厚度20mm以上的整板,放在吸盘正中心测的。谁要是跟你说他的吸盘边角吸力和中心一样,你转头就走。实际生产里,吸盘边角位置的吸力本来就比中心低30%,你要是把薄板压在吸盘边缘开粗,掉工件都是迟早的事。
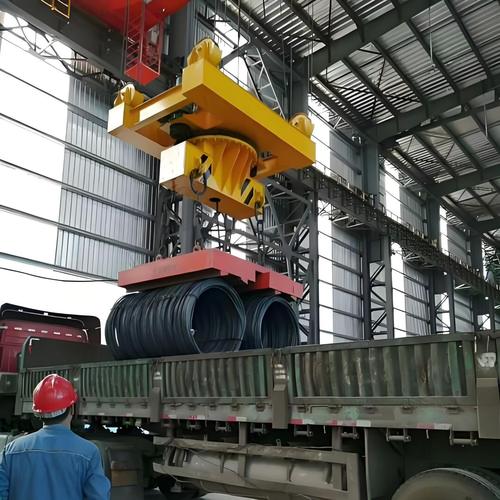 车间龙门铣作业时磁力吸盘吸附钢坯现场
换过三个行业的生产线,才知道不同场景对吸盘的要求差得有多远
很多人觉得磁力吸盘不就是个吸铁的台子吗,买个最大吸力的回去随便用就行。真不是。不同行业的加工要求差得能有十万八千里。
前几年帮汽配厂的模具车间选吸盘,人家要加工的是厚度只有8mm的Cr12模具钢,开粗之后还要上磨床精磨平面。最烦的就是吸盘吸得太死,加工完了剩磁退不干净,磨床磨的时候工件表面全是深浅不一的划痕,一晚上磨出来的二十多块模具,全要返工。
一开始找的第一家磁力吸盘厂家,给的就是通用款的电永磁,结果加工完的板子,剩磁测出来有120高斯,磨床师傅磨了三刀还是有划痕,差点跟我拍桌子。最后折腾了快一个月,让厂家把隔磁层的排布从密排改成疏排,把吸盘整体的剩磁降到10高斯以下,才勉强能正常用。
还有一次去苏州看光伏切片厂的生产线,人家用的吸盘根本不是咱们机加工常用的那种一米见方的大尺寸台子,是直径只有150mm的圆形超薄吸盘,要吸的是单晶硅棒的切片工装,要求吸力的均匀度误差不能超过5%。要是某一个点位吸力差一点,切出来的硅片薄厚不均,一炉的料全废。
之前有个小厂给这家切片厂供过一批吸盘,测出来的吸力均匀度差了12%,一炉2000片硅片切出来一半都有翘曲,直接赔了人家十八万,之后再也不敢给光伏行业供货了。
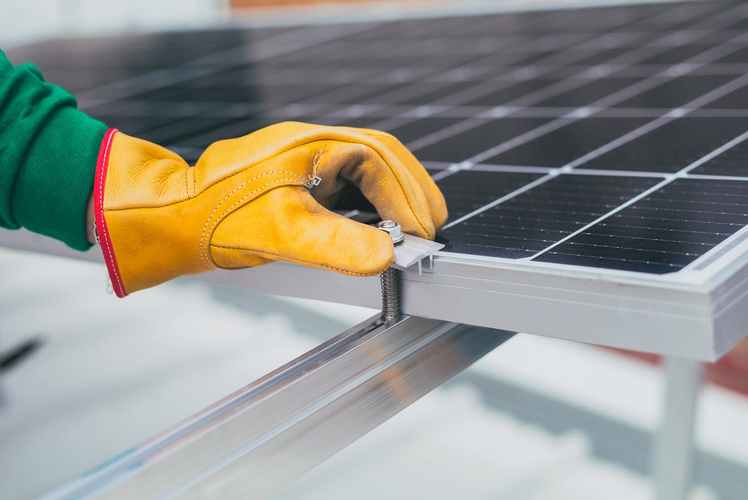 光伏硅片切割工位超薄磁力吸盘安装实景
现在喊得凶的进口替代,藏着行业里没人敢说的暗礁
现在满大街的磁力吸盘厂家都在喊”进口替代”,确实是好事。
十年前同规格的1.2米见方的电永磁吸盘,进口德国品牌的报价要82000,现在国产正经厂家做出来的,23000就能拿下,中小车间再也不用咬着牙攒钱买进口货了。
不过话说回来,这行的暗礁真的不少。
到现在都没有统一的国家强制检测标准。
你想想,厂家测吸力的时候,有的拿10mm厚的薄钢板测,有的拿50mm厚的整板测,有的只测吸盘正中心的点位,有的算整个盘面的平均值,最后报出来的数,看起来都差不多,实际买回去用的时候差得能有一半。
更没人愿意提的是退磁率的事。现在行业默认的合格线是年退磁率不超过5%,但你要是真买了小厂的便宜货,用个两年退磁率能冲到30%。你要是平时没拿块废铁定期测吸力,哪天开粗的时候工件滑下来,撞坏刀盘都是小事,伤到人那可是天大的事。
现在新出来的那些带实时吸力监测的智能吸盘确实好用,每个磁块都装了传感器,哪个点位吸力掉了,机床直接就停了。但一台这样的吸盘,比普通款贵了快40%,大部分中小机加工车间,连买新刀具都要算着钱花,哪舍得加这个成本。
我师傅当年在车间干了30年,退休前跟我说了句土话,到现在我都贴在工具箱盖上。
“吸盘不骗人,骗人的是卖吸盘的人。”
你买磁力吸盘的时候,别一上来就问人家最大吸力能到多少。
你就问三句话。
磁钢用的是哪个批次的料,能不能把检测报告给你看。
吸盘边角位置的最低吸力是多少,敢不敢写在供货合同里。
连续使用三年,累计退磁超过多少,厂家免费上门更换磁钢。
就这三个问题,能把一半吹得天花乱坠的厂家问住。
对了,你们车间现在用的是哪家的磁力吸盘?用了几年了,有没有碰到过工件突然滑下来的糟心事?
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:跑了17家磁力吸盘厂家后,干了20年机加工的我,说点没人敢明讲的实话
文章链接:https://www.yxqcspc.com/18441/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
