满车间的齿轮油味。
拆下来的减速机高速轴,齿轮崩了半圈,齿面上的毛刺还扎手。
班组长小王蹲在地上,把三坐标的检测报告拍得啪啪响,说每根轴的对称度都测过,最大偏差才0.02mm,离图纸要求的0.05mm公差线远着呢,怎么装上去跑了72小时就崩齿?
我拿百分表搭在轴的外圆上,转了半圈,再把表移到键槽的侧面,数显跳的数直接给我看愣了——实际偏差快到0.048mm,离超差就差2丝。
合着之前的三坐标检测,装夹的时候就歪了,测出来的数根本不准。
我当时就拍了小王的后脑勺,说你这检测报告,跟拿歪了的尺子量身高有什么区别?
那根轴我最后拿刮刀修了俩小时键槽侧面,才把偏差拉回0.015mm。装上去之后跑了三个月的寿命试验,连个异响都没有。
那0.02毫米的偏差,能要了整台设备的命
很多刚进厂的小孩觉得,键槽嘛,就是个装键的槽子,歪一点怕什么?
怕的东西多了。
我刚进厂那会,师傅带我们开插床,卡盘夹上轴,第一件事就是拿百分表打外圆的跳动,找正到0.005mm以内,才敢开第一个吃刀量。那时候开一根直径50mm的轴键槽,要花40分钟,对称度能稳在0.02mm以内。
现在的工艺路线其实分两种。
一种是老插床的路线,靠人工找正,慢是慢,但是找正的基准就是轴本身的外圆,测出来的对称度跟实际装配的状态几乎没差。缺点就是效率低,一天最多开20根轴,人工成本高。
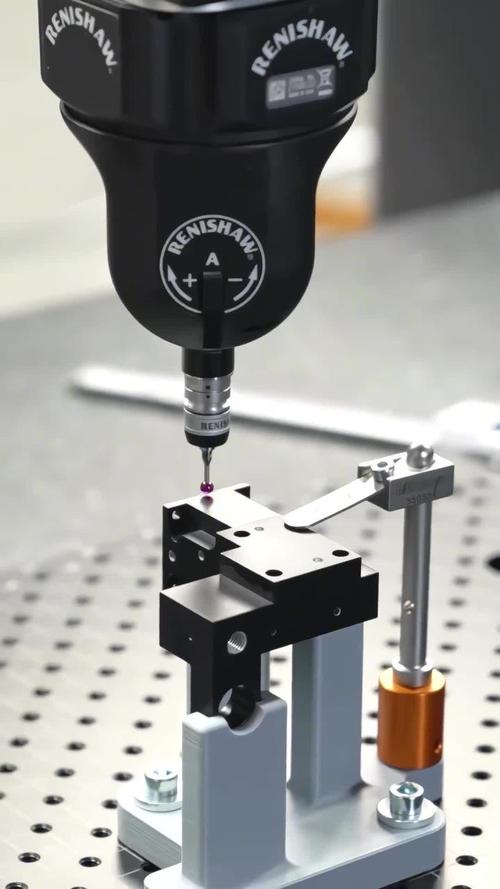
另一种是加工中心的路线,拿分中棒靠一下键槽的两侧,输个坐标值就跑自动程序,效率能提三倍。但是这里面的猫腻多了去了。
说个行业内通常不说但实际在做的妥协:很多小厂根本不拿轴的外圆当测量基准,就靠机床的重复定位精度凑。分中棒用了仨月不换,触头磨出个小坑,误差能飘到0.02mm。只要最后三坐标测出来的数值不超图纸上的公差线,哪怕实际对称度跟外圆的偏差到了0.04mm,也敢贴合格标签出厂——这就是行业内没人明说的妥协。
别觉得这是小题大做。
你想啊,轴转的时候,扭矩全靠键和键槽的侧面传递。对称度差了,键装进去就只有一半侧面受力,跑高速的时候,局部的应力能比设计值高三倍。时间长了,要么键被压溃,要么键槽侧面被挤变形,严重的就是整台轴直接报废。
我见过最离谱的一次,是汽配厂的电机轴,键槽对称度差了0.06mm,装上去之后电机跑起来抖得厉害,最后拆下来发现,键是被硬砸进去的,装配的时候把键槽的边缘都挤崩了,磨下来的铁屑卡在轴承里,没跑一周就抱轴了。
不同行业的要求,根本不是一个量级
别拿统一的标准套所有零件。
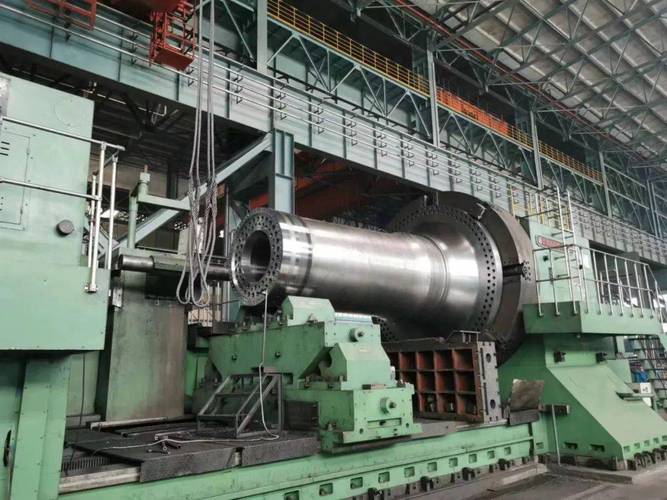
我做了20年加工,见过最严的要求是风电行业的主轴键槽。去年给内蒙的风场做的那批主轴,直径快2米,图纸上标键槽对称度不允许超过0.02mm。
当时车间的小年轻还吐槽,说这么大的轴,0.02mm的公差,比头发丝还细,至于吗?
至于。
风机在120米的高空转,主轴要承受几十吨的交变扭矩,键槽歪一点,应力就会集中在侧面的一个小角落,跑个三五年就会出现疲劳裂纹。到时候要换一根轴,光吊装的费用就二十万,更别说停机损失的发电收入。那批轴我们加工的时候,每根都要打三次表找正,加工完还要拿芯棒配键,塞进去不用敲就能顺畅滑到底,才算合格。
反过来,去年给山东的农机厂做的旋耕机传动轴,图纸上的对称度公差直接标了0.1mm。
有人说这公差太松了。
一点都不松。
农机本来就是在泥里、石子堆里干活的,作业的时候动不动就磕到硬物,哪怕键槽歪一点,装配的时候拿铜锤砸进去,用个五六年都不会出问题。要是硬卡0.02mm的公差,加工成本能翻一倍,最后买单的还是农民。
说白了,对称度的要求从来不是越严越好,是跟你要传递的扭矩、工作的环境、后续的维护成本绑定的。你要是给玩具车做个塑料齿轮的轴,哪怕键槽歪1mm,都不会影响使用。
现在搞智能制造,藏在标准里的暗礁
这两年很多厂都上了在线测量系统,零件装在机床上不用拆,加工完直接在工位上测键槽的对称度,省了来回搬去三坐标室的时间,效率能提40%。
听起来挺美。
但是有个行业内不愿公开的难题——测量的基准根本不统一。
老标准里,键槽对称度的测量基准,是轴本身的外圆轴线。但是机床上在线测的时候,基准是机床主轴的回转中心。这两个基准之间的误差,随便就能差到0.03mm。
举个例子,你在机床上测出来对称度是0.01mm,拿到三坐标上,夹的时候稍微有点偏,测出来可能就变成0.04mm,直接超差。
更坑的是,现在新的测量国标还在征求意见稿阶段,没人敢拍板到底统一用哪个基准。大家都在自己的厂子里按自己的方法测,客户那边要是拿自己的基准卡你,说你零件不合格,你连说理的地方都没有。
之前就有个做减速机的朋友,给客户发了一批轴,在线测的对称度全在0.02mm以内,结果客户拿三坐标按自己的基准测,说有一半的零件超了0.05mm的公差,直接扣了三十万的货款。最后两边扯了三个月,也没扯出个结果。
我们车间老师傅常说一句话:键槽对不对,别光看表上的数,手摸上去的顺劲才是真的。
我深以为然。
哪怕你测出来的数值全在公差范围内,要是配键的时候,键往槽里塞都塞不进去,得拿铜锤砸半天,那这个零件装上去迟早出问题。反过来,哪怕测量值超了个0.01mm,键塞进去能顺着槽滑到底,侧面没有局部的卡点,实际用起来反而比那些测量值好看、装的时候卡得要死的零件耐用。
说来说去,干机械这行,从来不是对着图纸上的数字死抠就行。
你们厂里现在测键槽对称度,是按轴的外圆当基准,还是拿机床主轴当基准?遇到过测量值全合格、装机就出问题的怪事不?
