上周三早会刚开5分钟,外协的老李踹开车间办公室门。
手里攥着个泡得发白的铝合金托盘边角,嗓门快掀翻天花板。
“张工!你看这破玩意!零跑的SQE刚拉走三车货,说底盘焊缝漏液,要赔82万!”
我当时手里的保温杯”哐当”就放桌上了。
那批货是我们车间那台新能源铝合金电池托盘激光焊接机跑的,连续3天的夜班,我还特意盯了两班的参数。
凑过去摸那块边角料——焊缝表面光溜溜的,连个划痕都没有,拿随身携带的便携探伤笔一照,好家伙,焊缝熔合面的位置,藏了三个直径0.2mm的小气孔。
那天我在车间蹲了一下午,把那台机器近7天的参数全导出来了。
说白了,就是夜班的学徒工调保护气角度的时候,偏了15度。本来18L/min的高纯氩是正对着熔池吹的,偏了之后,气全吹到旁边的型材上,熔池没了保护,空气钻进去,可不就炸气孔嘛。
摸了20年焊接机,我才敢说的工艺实话
干了20年焊接,从最早的乙炔焊到MIG焊,再到现在的激光焊,我最烦那些上来就吹”激光焊万能”的销售。
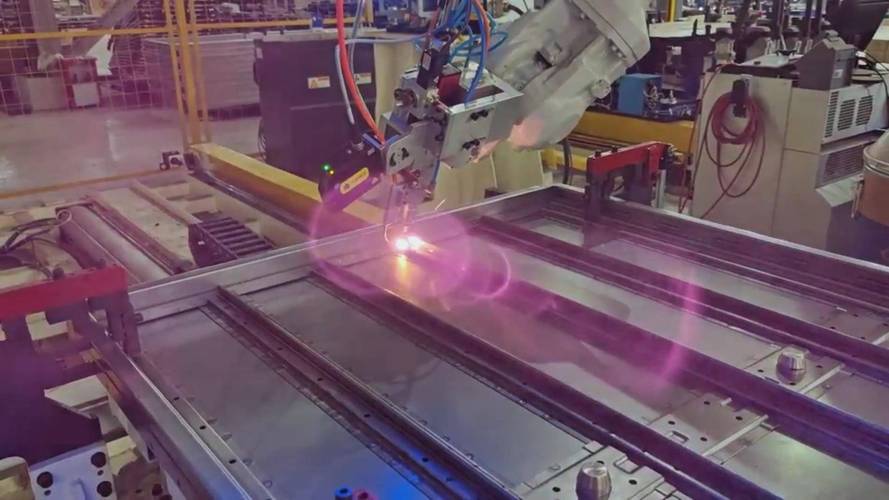
就说这台新能源铝合金电池托盘激光焊接机,核心参数就三个,记死了比啥都强。
第一,4500W的连续光纤激光头,这是我们反复试了三年定下来的功率,低于4000W,6mm厚的6系铝合金熔深不够,高于5000W,热输入太大,焊完的托盘翘曲量能到2mm,校形就得花半小时。
第二,18L/min的高纯氩保护气流量,少了不行,熔池保护不到位就出气孔,多了也不行,会在熔池表面形成紊流,反而把空气卷进去,很多人不知道这个事。
第三,3.2m/min的焊接走速,这个速度是我们算了废品率和节拍的平衡点,快了熔深浅,慢了成本压不下来。
现在行业里主流的两种技术路线,我都摸过。
一种是激光-MIG复合焊,优点是对装夹间隙的容忍度高,0.5mm的缝隙都能填实,抗气孔能力强,但是热输入大,焊完变形大,每件要多花15秒校形,成本高一块多。
另一种是纯激光自熔焊,速度快,变形小,焊完几乎不用打磨,但是对装夹精度要求极高,缝隙超过0.2mm就容易焊穿或者虚焊。
说个行业里从来不会写在宣传册上的妥协。
很多厂为了追求纯激光焊的快节拍,明明冲压出来的型材拼接缝隙有0.3mm,达不到自熔焊的要求,他们就偷偷把保护气流量从15L/min提到25L/min,靠大流量氩气的冷却作用,稍微补一点熔深。
这样焊出来的工件,表面探伤完全合格,但是焊缝内部的气孔率比要求的高30%,根本过不了长期振动测试。
我们之前有个同行,就这么干,给某车企供了一年的托盘,最后因为批量漏液,赔了三百多万,现在厂都转行了。
不同客户的要求,差得能出两本操作手册
很多人以为电池托盘都是给乘用车做的,其实不是。
我们现在接的订单,一半是乘用车的,一半是储能行业的,两边的要求差得能出两本操作手册。
先说乘用车的。
去年给某新势力做滑板底盘的电池托盘,用的是6061-T6的挤压型材,拼完之后总重只有42kg,比原来的钢托盘轻了60%。
要求是什么?焊缝要过1000小时的振动疲劳测试,还要保压30kPa不漏气,毕竟里面要装冷却液,漏了就是大事故。
我们当时为了这个订单,把激光头的摆动频率调到120Hz,焊接速度从3.2m/min压到2.9m/min,连续跑了3天,废品率从原来的8%降到1.2%。
客户的工艺工程师当时蹲在车间守了72小时,眼睛里全是红血丝,最后看到第一批合格的工件,当场就给采购打了电话,把原来的1000件订单加到了3000件。
然后说储能行业的。
今年年初给某储能集成商做的户外储能柜底托,用的是5052的铝合金,因为这个材质的耐腐蚀性好,不用做额外的喷粉处理,成本低。
储能的托盘没有乘用车那么严的气密性要求,但是要扛得住户外的风吹雨淋,盐雾测试要过960小时,而且尺寸大,最大的一块有6米长,2.4米宽。
原来他们用的是MIG焊,焊完之后焊缝上全是焊瘤,要安排两个工人打磨2小时才能交货。
换了我们这台激光焊接机之后,焊完的焊缝平得像镜面,打磨时间降到了15分钟每件,算下来每件能省120块的加工费。
客户当时现场算了笔账,当场就加了两台设备的订单,说要把他们所有的MIG焊工位全换成激光的。
行业里没人愿意摆到台面上的坑
说实话,这两年行业变化是真的快。
最早我们买一台进口的激光焊接机,带4000W的激光头,要180万,还得等三个月的货期,现在国内的品牌,比如锐科的,同功率的只要45万,寿命跟进口的差不了多少,我们去年换了三台,省了两百多万。
还有现在的设备,都加了在线探伤的模块,焊的时候同步拍焊缝的熔深、气孔,所有数据存在MES系统里,客户随时能查,比原来事后拿探伤仪扫靠谱多了。
绿色制造这块也实在,原来的MIG焊烟尘大,我们车间要装两个大的除尘系统,每个月电费都要花两万多,现在换了激光焊,烟尘只有原来的1/5,除尘系统开一半就行,夏天车间里的温度都降了两度。
但是话说回来,行业里藏的坑,真的不少。
就说那个焊缝检测的标准,现在用的还是2019年出的那版,里面只要求焊缝表面没有可见的气孔、裂纹,对于焊缝内部直径小于0.3mm的微气孔,根本没有强制要求。
很多厂就钻这个空子,刚才说的那种偷偷加保护气流量、降焊接速度的操作,出来的工件表面完全合格,内部的微气孔要等车跑个两三年,经过长期振动之后,才会慢慢变大,最后导致漏液。
等到那时候,谁会想起是当年焊接的时候偷了参数?
还有个事,很多厂为了赶产能,把激光头保护镜片的更换周期从原来的500小时,改成1200小时换一次。
镜片脏了之后,激光功率会衰减10%左右,焊出来的焊缝熔深根本达不到要求,但是生产报表上的节拍是达标的,谁会特意去测熔深?
上次我们去一个同行的车间参观,看到他们的保护镜片上,积的灰尘都能刮下来一层,我都没好意思说,这玩意焊出来的工件,能不出问题?
昨天夜班我又去盯了那台焊接机的参数,把保护气的角度重新调正了,把之前偏的15度给掰回来,现在跑的工件,探伤测出来的气孔率不到0.1%。
干我们这行快30年了,就认一句土话:”激光不骗人,参数会说话”。
你偷的每0.1m/min的走速,每少换的一片保护镜,每偏1度的保护气角度,最后都要在客户的投诉里,连本带利还回来。
对了,你们车间现在焊铝合金电池托盘的时候,熔深余量一般留多少?有没有碰到过那种探伤全过,但是用半年就漏液的焊缝?
