数控插齿机选厂记:那些年我替老板们踩过的坑

上个月,老张打电话给我,声音都是抖的。他那台新买的数控插齿机,干了不到200小时,齿向误差就飘了。厂家售后?电话打了三天,人没来。老张骂骂咧咧:“当初就该听你的,图便宜省了八万,现在废品堆成山。” 这种事儿见多了。真的。选数控插齿机厂家,跟相亲差不多——光看照片不行,得看素颜,还得看脾气。 那怎么判断一个厂家靠不靠谱?我总结了几个土办法,不一定科学,但管用。

一、别光看样本,看装配车间的‘脏’活儿

很多老板去厂家考察,被领到展厅,看机器擦得锃亮,听销售吹精度。没用。 真正该看的是装配车间。注意,不是看它多大,是看工人怎么干活。 比如导轨刮研。数控插齿机的工作台和刀轴,对导轨接触精度要求极高。有些厂子为了快,直接用磨削代替刮研。磨出来的导轨,初期精度看着不错,用半年就完蛋。怎么看?让厂家带你看正在刮研的导轨,看看接触点是不是均匀,每平方英寸多少个点。老师傅刮出来的,点子是细密的,深浅一致。要是你看到稀稀拉拉几个点,或者用电动刮刀随便划拉——扭头就走。
数控插齿机装配车间人工刮研导轨特写
数控插齿机装配车间人工刮研导轨特写
还有,看他们的零件库。丝杠、轴承、伺服电机,用什么牌子?别信口头说。让他们把最近一批进货单拿出来对。我见过一个厂,说用日本THK丝杠,结果仓库里全是国产贴牌。不是说国产不行,但你不能骗我。

二、试切,必须拿你自己的活儿去试

二、试切,必须拿你自己的活儿去试
二、试切,必须拿你自己的活儿去试
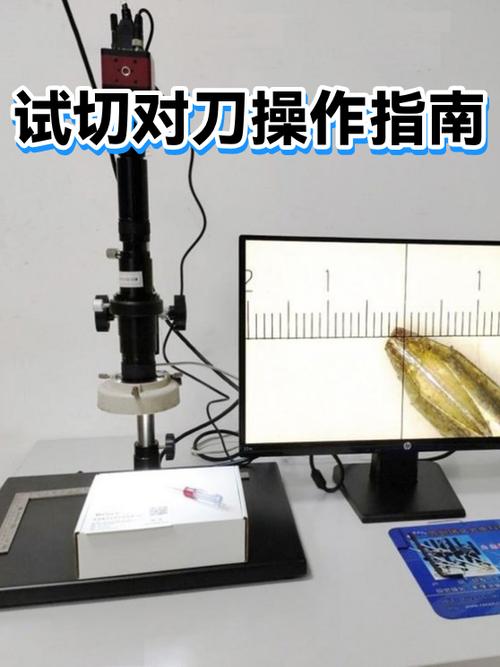
出厂精度报告?那玩意儿就跟方便面包装上的牛肉一样,仅供参考。 真正硬核的检验,是带着你最难加工的齿轮毛坯,去厂家试切。比如你干的是双联齿轮,或者内齿圈,模数小、齿数多。试切的时候别光看齿形报告。盯着这几个地方: – 连续切十件,看尺寸散差。散差大,说明热变形控制不行。 – 听声音。插齿的时候,如果发出周期性的闷响,或者尖叫,八成是让刀机构或者主轴有间隙。 – 看铁屑。铁屑颜色发蓝说明切削参数合理,发白说明线速度太高,发黑就是闷刀了。 试切完,让他们的检验员当面测。别怕麻烦。有的厂家会提前把机器调得特别好,试切件都是精挑细选的。你可以要求:从毛坯库随机拿料。或者,自己带料。

三、厂家画像:三种类型,你选哪种?

三、厂家画像:三种类型,你选哪种?
三、厂家画像:三种类型,你选哪种?
我接触过的数控插齿机厂家,大概分三类。各有各的好,也各有各的坑。 第一类:老牌国企技术流。比如原天津一机、重庆机床那种底子出来的。技术沉淀没得说,床身铸件都自己回火两年。但服务?慢。价格?硬。适合谁?干大模数、重载齿轮的,买了可能三五年不坏。但你要是小批量急单,坏了等配件等半个月,急死你。 第二类:专攻细分领域的民营黑马。比如浙江有几家,专做小模数插齿机,给微型减速器、电动工具齿轮配套。这类厂子老板就是技术出身,亲自盯装配。价格比国企便宜30%左右。缺点是什么?规模小,产能有限,你订五台可能要排三个月。而且他们的强项是小模数,你非要买大模数的,那就不灵了。 第三类:合资或进口品牌。比如某日本品牌,精度稳定性确实好。但一台顶两台国产的价格。而且,核心部件坏了,等海运。适合谁?产品附加值高,停工损失比机器还贵的。比如航空、精密医疗齿轮。 说到底,没有最好,只有最合适。你干的是农机齿轮,精度7级就够,非要买进口的,那是杀鸡用牛刀。反过来,你干的是工业机器人谐波减速器里的柔性齿轮,模数0.5,你买个便宜国产机,那等着哭吧。

四、签约和避坑:白纸黑字写清楚,别信兄弟感情

到了签合同这一步,更得小心。说几个扎心的真相。 付款方式就得咬死。千万别签“预付60%,发货前付清”这种。你钱都付了,机器到了有问题,你拿什么谈判?建议:预付30%,到货验收合格付30%,试生产三个月稳定后再付30%,留10%质保金一年后付。 验收标准,合同里必须写明:按什么标准验收(比如GB/T 4686-2008插齿机精度),具体到哪几项(齿向误差、齿形误差、周节累积误差)。而且,试切件要留样,双方签字封存。别嫌麻烦。 售后条款,响应时间要写死:接到电话后多少小时到场?备件供应多少天?超时怎么赔偿?我见过一个合同写“24小时内响应”,结果人家说“响应”是指回你电话,不是到现场。玩文字游戏是吧?明确写:接到通知后,省内24小时到场,省外48小时。否则按每小时500元赔偿。 还有,避坑清单你记一下: – 别买样机。除非价格是全新机的五折以下,而且你能请第三方检测。 – 别信“终身免费维修”。免费的是人工,配件照样收你天价。写清楚配件价格表。 – 警惕超低价。一台数控插齿机,光进口轴承和丝杠就多少钱?卖你白菜价,要么偷工减料,要么是翻新机。 – 问清楚系统。很多厂家用国产系统,但宣传时说“支持总线”。到底是真总线还是脉冲?问清楚,不然以后想联网都难。 – 老客户回访。让厂家给你三个老客户的电话,你自己打过去问。问什么?问“机器坏过几次?售后及时吗?再买还会选他们吗?”这三个问题就够了。 行了,就扯这么多。选数控插齿机厂家,说复杂也复杂,说简单也简单。你就记住一点:别贪便宜。好的厂家,不会用低价勾引你。他们会让你看车间,让你试切,让你跟老客户聊。那些一上来就拍胸脯、给底价的,反而要小心。 毕竟,你买的是生产工具,不是快消品。对吧?
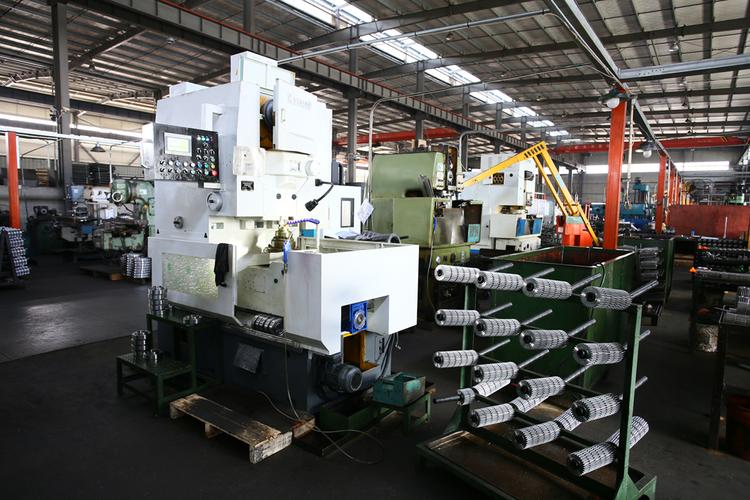
齿轮加工车间数控插齿机批量生产线全景
齿轮加工车间数控插齿机批量生产线全景
好了,这些能帮你少踩个坑。要是你正纠结选哪家,不妨先按我说的这几条,去探探厂。别急,多跑几家,心里就有数了。 (完)
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:数控插齿机选厂记:那些年我替老板们踩过的坑
文章链接:https://www.yxqcspc.com/19654/