去年秋天,山东做螺伞齿轮的老周,签了一台“高速数控螺旋锥齿轮铣齿机”。样本上写着干切、每分钟多少齿、精度几级。他挺高兴。结果呢?头一个月还行。第二个月,主轴热了,齿面开始有暗纹。第三个月,刀盘换了一次,接触区怎么调都不对。售后说“地基不行”。地基说“你买的机床刚性不够”。老周拍桌子:我买的不是机床,是甩锅机。
这事我后来写进采访本。不是笑话。是很多齿轮厂老板踩过的坑。高速数控螺旋锥齿轮铣齿机,名字长,水也深。参数漂亮不代表能干活。厂家会讲PPT,不代表装配工能把主轴预紧力调对。
一、痛点:你以为买的是设备,其实买的是厂家的“短板”
我见过最离谱的。一台号称高速数控螺旋锥齿轮铣齿机,到厂后试切,声音像拖拉机。厂家工程师说“新机床需要跑合”。跑合三天,齿面烧伤。再问,他说“切削液不对”。换油。还烧。最后发现,是主轴轴承选型偏小,散热没做好。可合同里只写了“主轴转速范围”,没写连续切削温升。老周吐槽:参数表上全是优点,装配线上全是坑。
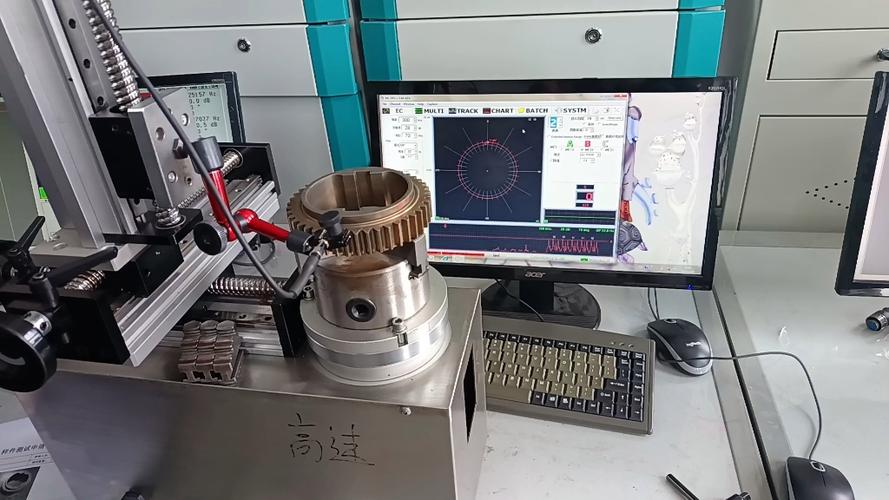
所以选厂家,第一件事不是砍价。是看它敢不敢把短板露给你。敢让你看连续切削八小时,敢让你拆防护罩看床身,敢让装配班长接你电话。不敢的,参数再漂亮,也要打个问号。
二、选厂标准:我只看五个地方,少一个都别签
第一,床身和主轴的“热记忆”。高速切削最怕热变形。怎么判断?别听销售吹。让他安排连续试切。同一批毛坯,切两小时、四小时、八小时。每次停下测齿面接触区,测工件温升。如果接触区位置飘了,说明热平衡没做好。这种机床,干精度活就是赌。你可以带一个红外测温仪。现场测主轴前端、床身导轨、工件夹具。温差超过厂家承诺值,直接走人。
第二,数控系统的开放度。很多厂家用西门子或发那科。但系统一样,调得不一样。你要问:能不能开放齿轮参数补偿?能不能让我的工艺员自己改切削参数?有的厂家锁死界面,改一个进给量都要买授权。那你就被绑死了。判断方法很简单:让他们现场改一个齿厚补偿。改完,看操作工脸色。如果操作工说“这个要问厂家”,你就懂了。
第三,刀盘接口和换刀重复精度。螺旋锥齿轮铣齿机,刀盘是命根子。厂家是做刀盘出身,还是买来组装?问清刀盘主轴接口形式。现场看换刀。手动换一次,再自动换一次。用百分表打刀尖跳动。重复精度如果超过0.01毫米,批量加工时齿面深浅就会跳舞。别信“可以调”。调一次可以,调一年你受不了。
第四,售后工程师懂不懂齿轮工艺。这点太要命。机床报警,电工能修。但齿面接触区不对,需要懂齿轮啮合的人。我见过厂家售后是刚毕业的电气生。他只会换模块。你问他“为什么齿根接触偏了”,他看你。这种售后,不如自己培养。判断方法:问他们售后团队里,有没有干过齿轮工艺的人。有几个。敢不敢让这个人和你工艺员直接对话。
第五,同行业客户能不能让你去看。不是看展厅。是看客户车间。看那台机床在干什么活。看操作工是不是在骂娘。看地上的切屑,看润滑油颜色。如果厂家支支吾吾,说客户保密。大概率是没几个高端客户。或者客户买回去当摆设。这个行业,敢让你随便看的,通常不差。

这五个标准,不用全满分。但热平衡和售后工艺,必须过。过不了,后面全是修修补补。你烦不烦?我烦。
三、厂家画像:三类厂,三种命

我打交道多了,把高速数控螺旋锥齿轮铣齿机厂家粗粗分三类。不一定准,但你选厂时可以对号入座。
第一类,进口老牌。像格里森、克林贝格这些。机床贵。交期长。服务慢。但床身刚性、热平衡、软件算法,确实有底子。适合谁?做高端车桥、风电、航空齿轮,批量稳定,对精度要求苛刻。他们的共性是:自己磨主轴,自己有齿轮软件,装配环境恒温。缺点是备件贵,一个刀盘主轴修一下,够买国产半台机。买他们,合同要写清售后响应时间。不然等一个工程师,等三个月。
第二类,国产老牌机床厂。比如陕西、天津、重庆一些老底子。他们做齿轮机床几十年。床身铸造有经验。缺点是数控系统和软件可能外购。高速化以后,有些老厂反应慢。但如果你要的是干切、大模数、重载,他们反而稳。共性特征:装配车间大,老师傅多,但年轻工艺员少。买他们的机床,最好指定装配班组。真的。同一个厂,不同班组装出来的机床,精度能差一个等级。
第三类,民营专精特新。这类厂最近几年冒出来。老板本人是技术出身。机床外观漂亮。系统用得新。价格灵活。但你要小心:他们可能床身是外协的,主轴是外购的,刀盘是合作的。自己只做总装和软件。不是说不行。但你要问清:哪些核心件自己做?如果主轴也外购,热平衡谁负责?这类厂里,有真高手。也有攒机的。判断方法:看他们敢不敢承诺“连续切削八小时温升不超过多少度”。敢写进合同的,可以谈。不敢的,再便宜也别碰。
我说句主观的。我更喜欢第二类和第三类里的技术狂。第一类太贵,第三类太滑。第二类像老黄牛,但你要会挑。挑什么?挑那个愿意为你改防护门、改夹具、改排屑的厂。说明它真想做你这单,不是只想卖货。
四、决策建议:按采购规模签约,别一份合同打天下

采购规模不同,策略完全不一样。你买一台,和买十条线,是两种游戏。
买一台或两台。你是小批量、多品种。这时候,别追求最高速。追求柔性。签约时,把验收标准写死。不要写“符合国家标准”。要写:连续试切八小时,齿面接触区位置变化不超过多少,齿面粗糙度多少,噪声多少分贝。试切件由你提供。不合格,退货。定金别超过30%。尾款留20%作为质保金。售后响应写24小时还是48小时。超时怎么赔。别不好意思。你不好意思,售后就好意思拖。
买五台以上或组建产线。这时候,你要谈的不是单机价格。是工艺包。要求厂家派工艺工程师驻厂,帮你调首件,培训操作工。要求开放数据接口,以后接MES。要求建立备件库。刀盘、主轴轴承、关键电气件,要有库存。合同里写清:停产一天赔多少。另外,最好分批验收。第一批一台,跑三个月。没问题,再提第二批。别一次性全拉回来。全拉回来,你就是厂家的小白鼠。
避坑清单,我列几条。一,别信“可替代进口”。替代不替代,拿试切件说话。二,别忽略地基和恒温。高速数控螺旋锥齿轮铣齿机,对地基振动敏感。厂家说不用做地基的,基本是忽悠。三,别把技术协议写成参数表。要写工艺结果。四,别一次性付大款。钱在你手里,你才有话语权。五,别不写试切验收。口头承诺,等于没有。六,别只看价格。便宜二十万,修一年,损失不止二十万。七,别忽略操作工。机床再好,操作工不想用,也是废铁。让操作工参与选型。他们知道哪里别扭。
老周后来换了一台。这次他学精了。带着工艺员、操作工、维修工,三个人去厂家。连续看了两天。还偷偷问了隔壁客户。最后签的合同,试切验收写了三页。现在那台高速数控螺旋锥齿轮铣齿机,干了两年,没大修。老周说:买机床和相亲一样。照片好看没用。要看他家里收拾得怎么样,要看他朋友怎么说,要看他愿不愿意为你改脾气。
话糙。理不糙。你选高速数控螺旋锥齿轮铣齿机厂家,别光看样本。看车间。看人。看合同。看它敢不敢让你试。敢,再谈钱。不敢,转身走。这行水浑,但好厂家,藏不住。
