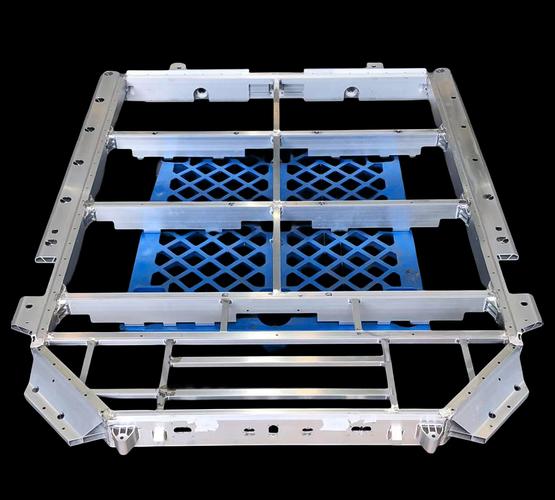
上周二早班,我刚换完工作服,车间主任拎着个歪歪扭扭的铝棒料头堵在门口。 “老陈,你看看这破玩意儿!上周刚从那小厂家拉回来的新锯床,说切出来公差能卡0.1,你量量这料头歪了快3毫米!” 我拿千分尺卡了卡,还真别说,端面斜差2.7毫米。客户要做汽配连杆毛坯,差个0.2都要退货,这一批300根,全废了。 铝材加工车间锯切机崩刀故障现场 说实话,干了22年机械,见了太多这种事。好多老板买设备只看价格,不看厂家功底,出事才追悔莫及。 选设备,本质是选厂家的分寸感 选设备,本质是选厂家的分寸感 铝材加工跟钢不一样,铝软,粘刀,热变形大,对设备的要求根本不是铁加工那套。 说点干货,你得记着。 锯切铝棒,带锯条的张紧力,靠谱厂家会调到13.5N/mm²,太低了锯歪,太高了容易崩条。很多小厂直接做成10N,省得调,就等着出问题卖配件给你。 数控加工中心铣铝,主轴跳动必须控制在0.002mm以内,超过这个数,铣出来的表面肯定有刀纹,抛都抛不掉。 挤压机出料口的温度,必须稳定在520℃正负5度,差个10度,挤出来的型材抗拉强度直接掉10%,做结构件根本过不了探伤。 现在主流切割路线分两种,固定工作台和浮动送料。 固定工作台刚性好,切厚料稳,但是排屑差,切到一半铝屑卡进去,直接就把刀带崩了。浮动送料排屑顺,但是高速切割的时候容易晃,公差稳不住。 行业内通常不说但实际在做的妥协是什么? 大多厂家对外宣传全浮动送料,实际给中小客户做的时候,只会把工作台上三分之一做成浮动,下半段还是固定的。成本降了快两成,也能满足大部分客户切100mm以下铝棒的需求,算是双赢的小秘密。 不过话说回来,怕就怕那种小厂,全做成固定的,也敢吹全浮动,卖浮动的价格,那就是纯坑人。 不同行业要的东西,差得不是一点半点 去年给浙江一家做新能源电池托盘的厂调设备,那要求跟建筑铝材完全不一样。 他们要加工的是2米长的6系铝板材,做电池托盘的底板,要求平面度0.1以内,不能有一丝刀纹,不然装电芯的时候漏液。原来那台小厂家的设备,粘刀粘得厉害,废率快8%,一个托盘大几千,废一个心疼半天。 后来换了老牌厂家的设备,专门配了低温微量润滑系统,主轴转速拉到12000转,废率直接降到0.3%,人家老板上个月还请我去吃了宁波海鲜。 新能源汽车电池托盘铝材加工成品 另一个案例是佛山做幕墙铝单板的客户。 他们要做2.8米宽的大尺寸单板,原来的设备加工完,对角线差两个毫米,工地安装的时候,缝宽差出快一厘米,打胶都盖不住,甲方直接扣了一百万工程款。 找我们过去看,原来厂家为了降成本,把横梁导轨的跨距从1000mm缩到了800mm,大尺寸加工的时候横梁晃。后来换了厂家的设备,加宽了跨距还加了动态误差补偿,现在对角线公差稳在0.5毫米以内,再也没被甲方投诉过。 你看,同样是铝材加工设备,做汽配跟做建筑,要求根本不是一回事,靠谱的厂家会给你调配置,坑人的厂家不管你什么行业,全给你发最便宜的款。 新风口底下藏着看不见的坑 新风口底下藏着看不见的坑 这两年进口替代的风刮得大,原来买德国日本设备的,现在都转买国内的了。说实话,现在头部铝材加工设备厂家,做出来的东西,不比进口差,价格还便宜一半,售后响应还快,确实香。 绿色制造这边也有新东西,现在不少厂家都做了切削液闭环回收系统,能过滤掉铝屑和油泥,循环使用,能省八成切削液成本,对环保也友好。 但是有个行业内不愿公开的难题,我今天说出来。 现在铝材更新太快了,7系高强铝、铝基复合材料,各种新材料层出不穷,但是我们国家的铝材加工设备标准,还是十年前定的,对主轴刚性、冷却系统、耐磨度的要求,根本跟不上新材料的需求。 很多厂家按旧标准生产,卖给客户,用不到一年,主轴就磨损得厉害,公差飘得没边,出了问题还说客户是使用不当,不按说明书操作,把锅全推出去。 这个风险,真的很少有人提。 我刚才在车间巡检,摸了摸那台出问题的新锯床,转起来震得手麻。 干我们这行有句土话:买铝材加工设备,别光看参数册上的漂亮数字,要摸一摸机器转起来震不震手。 你碰到过哪些铝材加工设备厂家偷换配置的烂事?欢迎同行出来唠两句。