2026-10-01 15:13:04 分类:商机
上周三班半夜接了个电话。
山东菏泽一个做陶瓷衬板的老客户,声音抖得厉害。
说当天开早班,压出来的氧化铝衬板,崩裂了快四成。
直接耽误了给钢厂的交货期,赔违约金都要几十万。
我第二天一早就赶过去,拆开滑块导轨一看,得。
厂家偷换了淬火工艺,导轨硬度才HRC32,要求是HRC45以上。
才用了一年半,磨掉了快8丝,平行度完全不对了。
这就是找不对粉末液压机厂家的下场。
吨位之外,厂家藏着不说的妥协
很多人买粉末液压机,只看吨位。
上来就问,你家500吨的多少钱?比别家贵五万,转头就走。
实际上,粉末液压机的核心,哪里是吨位?
是滑块平行度,是成型压力的控制精度,是机架的刚性。
我干了这么多年,给你三个硬数字。
合格的粉末液压机,滑块平行度公差必须控制在12丝以内。
国内八成小厂,直接放宽到30丝,加工的时候省两道工序,成本降十几万。
成型压力误差,大厂能控制在±1.5%以内,小厂给你做到±5%就敢出厂。
别小看这一点误差,压出来的粉末毛坯,密度差一点,后续烧结废品率直接涨三倍。
现在行业里有两种主流机架方案,一种是整体焊接机架,一种是分体螺栓拼接机架。
整体焊接刚性好,抗疲劳,长时间压不会变形。
但是整体焊完要做整体退火消应力,还要上大型龙门刨加工,成本比拼接的高20%还多。
行业内通常不说但实际在做的妥协是什么?
就是很多厂家对外喊自己做的是整体机架,其实是分两块焊好拼起来,中间打几道焊缝,刨一刀平就完事。
根本不做整体退火。
用个两三年,应力释放,机架歪了,你哭都没地方哭。
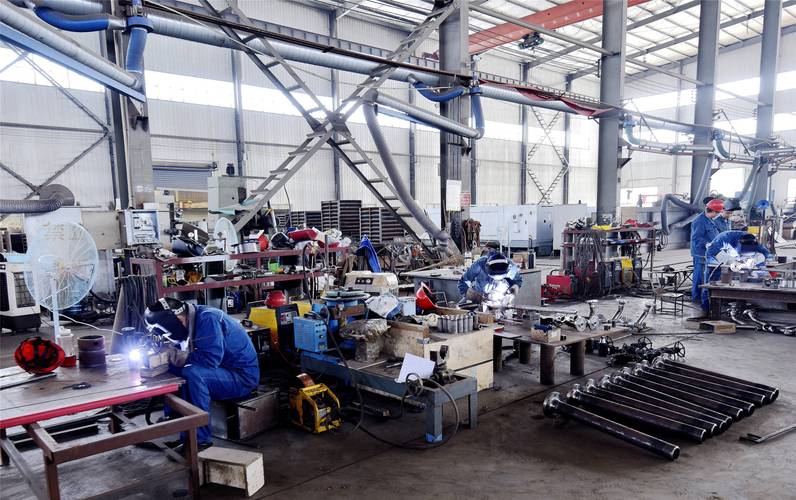 粉末液压机厂家车间机架焊接加工现场
不同行业要的东西,完全不一样
我接触过的粉末液压机,天南地北什么行业都用,要求差得不是一点半点。
去年株洲有个做数控刀片的客户,找小厂买了台1000吨的,参数看起来都对,就是压出来的硬质合金毛坯,密度差能到0.2g/cm³。
涂层之后尺寸公差超差,一半废品。
后来找老牌粉末液压机厂家改,原来人家做刀片,要求上模必须带浮动导向,小厂为了省成本,直接做成固定模,粉末流动性稍微变一点,压力就不均。
改完之后,废品率直接降到2%以下。
这是硬质合金行业的要求,对密度均匀度卡得要死。
另一个场景,宁波那边做新能源汽车电机钕铁硼的客户,要求完全不一样。
他们产量大,一分钟要压12次,一天跑一万多模,对密封性和稳定性要求高。
原来那台机器,密封件用的最便宜的,一天漏两三升液压油,无尘车间里天天擦,脏得不行。
换了专门给磁性材料行业做的机器,密封用的进口格莱圈,油路加了冷却稳压,现在三个月才添一次油,清洁度完全达标。
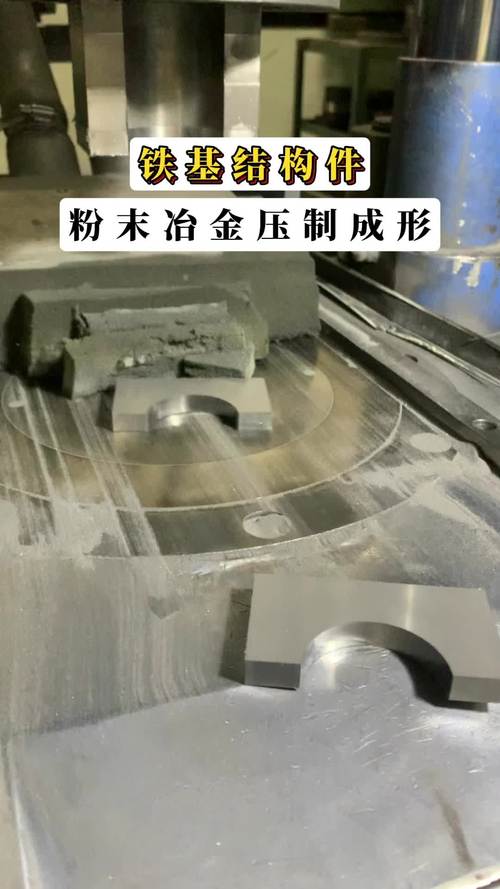 粉末液压机压制出的钕铁硼毛坯成品
进口替代热底下,藏着看不见的暗礁
 进口替代热底下,藏着看不见的暗礁
这两年进口替代火,原来高端粉末液压机都买德国的,一台大几百万。
现在国内不少好的粉末液压机厂家,做出来的机器性能不差,价格只有进口的三分之一,很多客户都愿意换。
说实话,这是好事,帮我们国内制造业省了好多钱。
不过话说回来,行业里有个不愿公开的难题,很少有人提。
现在咱们国家的粉末液压机国家标准,还是十年前制定的,只检测静态参数,比如静态刚性,静态平行度。
根本不检测动态连续工作的疲劳性能。
很多厂家做出来的机器,拉去检测,静态参数全合格,符合国家标准。
实际上,客户拿回去一天几千模连续压,一年下来,滑块就窜动,平行度就差了,找厂家,人家说我符合国家标准啊,你能怎么办?
还有绿色制造这块,很多厂家喊自己做了废油回收,其实就是加了个普通的纸质滤芯,根本滤不掉10微米以下的杂质,液压油用俩月还是得换,根本达不到真的循环利用。
说白了就是蹭概念。
我现在天天泡在车间,帮客户调机器修机器,见得太多了。
我总结的土话就是:买机器,七分挑厂家用料,三分靠调机手艺。
参数都是印在纸上的,用料实在不实在,只有用个两三年才知道。
你们有没有碰到过,参数全对,用起来拉胯的粉末液压机?评论区唠唠吧。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:粉末液压机厂家选购经验:干20年机械师傅的掏心窝真话
文章链接:https://www.yxqcspc.com/16972/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
