凌晨三点的车间,灯亮得晃眼。义乌边上那个硅胶玩具厂的老板蹲在地上,烟扔了一地。
刚买了半年的密炼机,密炼室衬板螺丝全崩了,转子把腔室刮得一道深一道浅,整锅料废了不说,第二天订单就要交,急得嘴起泡。
找卖设备的厂家,说师父都出去装货了,最快三天才能到。我跟徒弟带工具过去拆,折腾了八个小时才临时救回来。
说白了,这事儿根子就在密炼机厂家身上。你买设备的时候看的是价格吨位,哪能想到背后偷减了多少功夫。
选密炼,先看厂家做转子的门道
很多人以为密炼机就是个大铁盒子搅料,错。
核心就是转子。行业里混炼的要求,前转子转速一般是30r/min,后转子是24r/min,整个密炼腔的容积公差不能超过0.2mm,转子端面和侧壁的间隙要控在1到3毫米,差一点,混料的均匀度就差十个百分点。
现在主流就两条路线,整体铸造转子,焊接拼接转子。
整体铸造的好处就是强度高,不变形不开焊,用十几年都没问题,坏处就是成本高,浇铸合格率低,好的厂家做出来一台,光转子成本就比拼接的贵出去18%。
拼接的便宜啊,把转子分成几部分加工好焊起来,省料省工,成本降一大块。但应力不均,用个三五年,受力大的地方很容易开焊,到时候修都修不了,直接换转子,大几万进去了。
说实话,行业内通常不说但实际在做的妥协是什么?很多小厂家把拼接转子打磨得跟整体铸造一模一样,外行人根本看不出来,按整体的价格卖,赚差价,你用个两三年才出问题,早就过了保修期了。
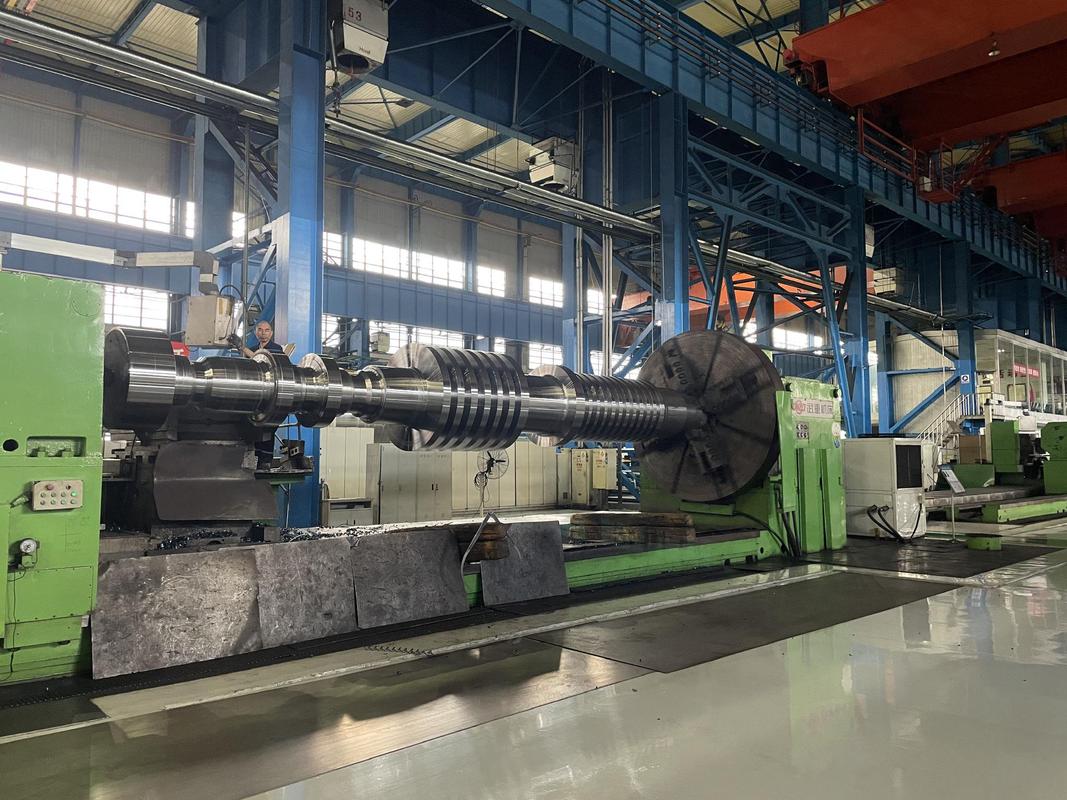
衬板也是一样,有的厂家给你用普通钢板喷个耐磨涂层,厚度只有0.5毫米,有的正经厂家给你堆焊到3毫米,这成本差一倍,使用寿命差五倍都不止。
不同行业要的根本不是一款设备
我干了二十年,见过太多买错设备的。你拿做轮胎的密炼机去做锂电材料,根本用不了。
前年去东营,一家做半钢乘用胎的工厂,原来从一个小厂家进了两台110升密炼机,价格比正规厂家便宜二十多万,老板当时乐得不行。
用了半年不对,每锅混炼胶的出胶温度差最大能到8度,门尼粘度波动超差,做出来的轮胎动平衡不合格,每个月废料都要几十万。后来找我们改,换了正规密炼机厂家的温控转子,把温度精度控在正负1度,合格率一下提了3个多百分点,不到一年就把买设备的差价赚回来了。
换锂电行业就完全不一样了。我去年给江苏一家做磷酸铁锂的厂处理问题,原来的密炼机厂家不懂行,给他们用了普通的45号钢衬板,混料的时候衬板磨损掉铁屑,直接导致正极材料电阻率不合格,整批料废掉,一次损失就是上百万。
后来找正规厂家定制了带碳化钨涂层的防腐防磨衬板,要求所有和物料接触的地方不能有普通碳钢,连螺丝都是316不锈钢的,从那之后再也没出过整批报废的事儿。
你看,同样叫密炼机,不同厂家做出来的东西,根本不是一个玩意儿。
风口下藏着没人明说的暗礁
这两年进口替代火,很多国内密炼机厂家起来了,抢了不少原来外国品牌的生意,确实是好事。伺服驱动改造也做得多,比原来的异步电机省电差不多两成,符合绿色制造的要求,用户用着也省钱。
不过话说回来,有个事儿行业里没人愿意公开说。现在密炼机的国家通用标准还是2008年出的,那时候哪有那么多新能源材料、特种硅胶的新应用?标准里根本没提这些细分场景的特殊要求。
什么风险呢?比如给锂电行业做密炼机,要求整机防爆,对吧?很多小厂家就是钻标准的空子,不给你做本质防爆,只做个表面的防爆接线盒,省十几万成本,报价比别人低,你看着便宜就买了,真要是出点粉尘爆炸的事儿,责任全是你的,厂家拍拍屁股就走了。
还有,现在很多厂家搞智能化,加一堆屏幕,搞一堆数据采集,其实核心的混炼精度根本没提,花冤枉钱买了一堆花里胡哨的功能,没用。
我上个月回原来的老厂车间,蹲在我们20年前装的那台密炼机旁边摸了摸转子,间隙还在合格范围内,人家当年正经老厂家做的,就是靠谱。
我干了二十年,就认一句土话:一分料压一分活。
选密炼机厂家,别光看报价页上的数字,多去人家车间走走,看看转子是怎么浇的,衬板是怎么做的,比什么都强。
你们碰见过最离谱的密炼机厂家坑人事儿是什么?欢迎同行过来唠两句。
