刀具厂家那些看不见的门道:20年车间老工程师的掏心窝干货

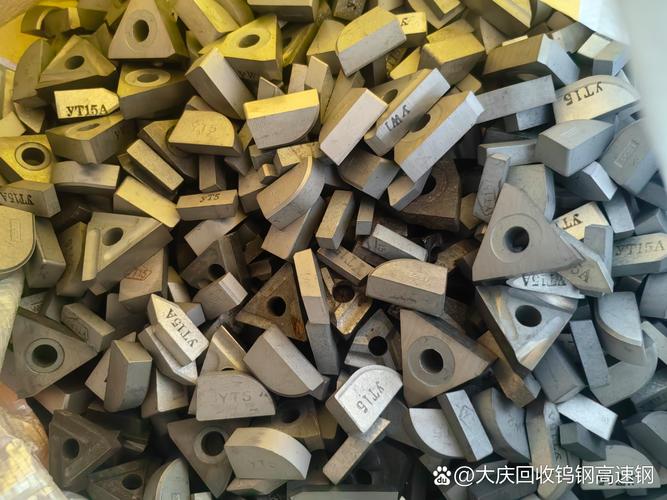
上个月三班倒,后半夜我刚泡上茶,调度就冲进来喊我去铣工班。 地上摆着个刚废了的45号钢轴承座,崩了三个齿,刀尖卷得像煮软的面条。 质检老陈蹲边上抽烟,抬头扔给我一句:这批新换的便宜刀具,三天崩了五把。 你说找谁说理去?参数一点没动,原来的刀能用半个月,换了个新刀具厂家,直接给我干废了快两万块的活。
机械加工车间崩刃报废硬质合金刀具实拍
机械加工车间崩刃报废硬质合金刀具实拍

藏在钢材里的门道

藏在钢材里的门道
藏在钢材里的门道
很多人觉得刀具厂家不就是磨个刀烧个结?哪有这么简单。 一把成品硬质合金刀具,核心就三个东西:基体晶粒、涂层厚度、刃口精度。 正经做高端刀的厂家,晶粒要控制在0.8μm以内,涂层厚度控制在2.5μm,刃口圆角要做到R0.02mm以内,差一点,性能差好多。 现在行业里主流的涂层路线有两个,一个CVD,一个PVD。 CVD涂层厚,硬度高,耐磨扛造,但是脆,断续切削容易崩刃,适合连续车削的活。 PVD涂层薄,附着力好,刃口韧性强,不容易崩,就是耐磨度差一点,适合铣削这种断断续续吃刀的活。 说实话,行业内通常不说但实际都在做的妥协,我今天说出来。 不少中小刀具厂家,会把CVD涂层磨掉一半厚度,冒充PVD涂层卖。 价格比正经PVD刀便宜三分之一,一般用户根本测不出来涂层厚度,只有用起来才知道动不动崩刃,钱都花了也只能认栽。 还有更隐蔽的,回收废硬质合金粉碎重炼,掺个三成到五成原生粉里,成本降两成,性能降不到一成,普通检测根本查不出来,就这样流入市场了。

不同行业的不一样要求

你以为所有刀具都是一个标准做出来的?差远了。 不同行业找刀具厂家,要求天差地别。 前两年给长三角某自主车企做配套缸盖加工,人家要粗铣气门座圈,要求连续加工12小时不换刀,保证批量加工的粗糙度一致。 原来找的小刀具厂家,平均四个小时就得换一次刀,而且这批刀好用下批就崩,生产线动不动停线,交期都赶不上。 后来换了专门做汽车行业刀具的厂家,人家专门针对灰铸铁加工调整了基体梯度硬度,给刃口加了0.05mm的倒棱,现在能做到38小时换一次刀,一致性也稳,一年下来给工厂省了七十多万换刀成本。 汽车行业要的就是稳,批量一致比什么都重要。 换航天行业就完全不一样了。去年帮某院所加工一个两米多的钛合金整体框,光原材料就两百多万,拉荒阶段绝对不能断刀,断了就是上百万打水漂。 找了三个刀具厂家,前两个都拍胸脯说参数完全符合要求,就是不肯给每把刀做探伤,说批量生产哪能每把都查,增加成本。 只有最后一家,愿意给每片刀片做超声波探伤,价格是前两家的两倍还多,没办法我们也得用。 最后顺顺利利加工完,没出一点问题。航天行业要的就是零风险,贵点根本不算事。
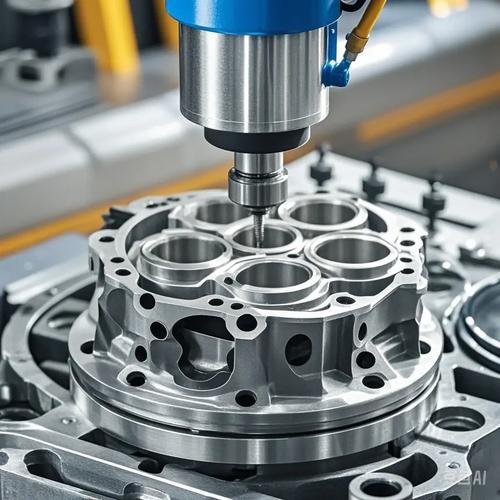
汽车发动机缸盖加工数控刀具安装实拍
汽车发动机缸盖加工数控刀具安装实拍

风口下面的暗礁

风口下面的暗礁
风口下面的暗礁
这两年进口替代、绿色制造喊得凶,国内刀具厂家确实起来了不少。 原来中端市场基本都是山特维克、瓦尔特这些进口品牌的天下,现在国内做的好的刀具厂家,价格只有进口的一半,性能差不到10%,很多工厂都换国产了,确实给大家省了不少钱。 绿色制造这边,现在不少厂家做起了废刀再制造,旧刀收回来,磨掉旧涂层,重新修刃,再涂新涂层,成本只有新刀的四成,性能能达到新刀的八成,很多加工厂都愿意要,省成本还环保,挺好的。 不过话说回来,有个行业内没人愿意公开说的难题,今天我也提一句。 现在咱们国家的刀具通用质量标准还是十年前的老版本,只要求测宏观硬度、外形尺寸公差、外观缺陷,根本没有要求测刃口微观一致性。 同样标称R0.02mm刃口圆角的刀片,一批货里有的是R0.01,有的是R0.03,差0.02毫米,加工出来的工件表面粗糙度就能差一倍,寿命差两三倍。 你找厂家说理,人家说我符合国标要求,你没辙。 这个标准滞后带来的风险,坑了太多中小加工厂了。 那天处理完崩刀的事,我跟我徒弟说,记住一句话。 买刀具就像找搭伙干活的弟兄,不能只看报价单上的参数漂不漂亮,要看干活稳不稳。 你们车间有没有碰到过,看起来参数一模一样,用起来天差地别的刀具?欢迎同行过来唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:刀具厂家那些看不见的门道:20年车间老工程师的掏心窝干货
文章链接:https://www.yxqcspc.com/17295/