上个月刚上班,质检部就拉着个大箱子进来。
退回来的减速机轴承座,磨完内孔才三天,圆度超了三个丝,整台设备报废。
赔了小十万。
主任拍桌子问采购,谁选的磨片?采购缩脖子说,找了个小磨片厂家,一片比之前便宜三块钱,想着能凑活用。
我当时就在旁边,一句话没说。干了20年磨工,太懂了。磨片这种东西,平时没人当回事,出问题就是砸饭碗的大事。
磨片的门道,全在磨片厂家藏起来的参数里
很多新手以为磨片不就是粘起来的砂粒?错了。
现在主流就两条路线,陶瓷结合剂磨片,树脂结合剂磨片。
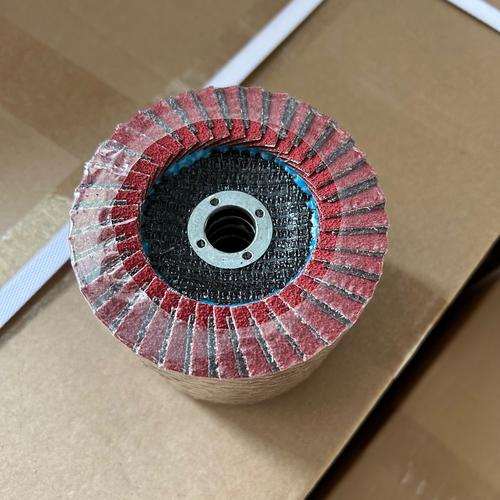
说点干的,陶瓷结合剂的气孔率,必须控制在22%到28%,少了排屑堵孔,磨出来工件发烫变形。多了磨片软,尺寸稳不住。
树脂结合剂就不一样,气孔率一般要控制在8%到12%,因为树脂本身有韧性,适合精磨抛亮,气孔多了光洁度上不去。
还有个核心,磨粒的出刃高度,正常要控制在磨粒直径的1/3,太高容易断,太低磨不动,全靠厂家成型时候的压力控制。
对比下来,陶瓷的硬,耐高温,适合拉荒粗磨,吃刀量大也不塌,但是脆,稍微碰一下工件边缘就崩口。
树脂的韧性好,精磨出来光洁度能到Ra0.8,不容易崩边,但是温度超过120度就软,磨不了几分钟就得退刀降温。
说实话,行业内通常不说但实际在做的妥协,我也不藏着。
很多中小磨片厂家,为了降成本,会把回收的废磨粒筛一筛,按比例混进新磨粒里,最高能加到30%。
你拿去测硬度测尺寸,全合格。就是用起来,磨粒掉得快,磨个十几件尺寸就飘,你还找不到原因在哪。
不同行业要的磨片,差得能有十万八千里
说两个我亲身碰过的案例,你就懂了。
前年给风电厂做配套磨轴承内圈滚道,人家要求一个磨片至少磨80件,尺寸公差控制在两个丝以内。
一开始找了个便宜磨片厂家,一个磨片磨40件就不行了,出刃掉得快,滚道的粗糙度直接超差。
后来换了河南一家做了十几年的厂,人家给做的梯度气孔磨片,靠近结合剂的地方气孔小,越往外气孔越大,磨下去一层自动出新刃,一个磨片能磨120件,算下来总加工成本反而降了两成。
另一个是珠三角的3C客户,做铝合金手机中框的粗抛。
人家要求磨片绝对不能掉砂,掉一颗砂就会刮花整个中框,一件就是几十块钱的损失。
小厂做出来的磨片,一炉出来结合剂硬度差两三度,砂粒结合不牢,抛个十几件就掉砂,客户根本不敢用。
最后找的江苏一家磨片厂家,人家烧结的时候用的是恒温窑,整炉温差不超过5度,硬度差控制在1度以内,很少掉砂,人家愿意多花两成钱拿。
对吧?磨片没有绝对的好与坏,就看磨片厂家会不会给你对应场景调参数。
很多人上来就要最硬的,或者就要最贵的,都是瞎搞。
进口替代潮下,藏着行业没说透的暗礁
这几年都喊进口替代,原来高端磨片基本都是国外牌子的天下,现在国内磨片厂家赶上来了,不少做的不比国外差,价格还便宜一半。
绿色制造这块也在改,原来树脂结合剂里都加红矾做固化剂,致癌,现在都要求换无铬固化剂,成本一下子涨了15%。
不过话说回来,这里头也有猫腻。很多厂家对外说自己是无铬绿色磨片,背地里还是加红矾,毕竟客户大部分只看价格,不查成分。
有个行业内不愿公开的难题,我今天说出来。
现在磨片的国家标准还是2008版的,检测项目只有静平衡、硬度、外形尺寸这几样,根本不测磨粒分布均匀度、梯度气孔一致性这些核心指标。
什么意思?就是不合格的小厂磨片,也能拿到合格的检测报告,客户只看报告就选便宜的,最后出了问题,说理都没地方说。标准滞后,坑的都是踏踏实实做产品的厂子,还有倒霉的下游加工车间。
我干了20年,见过太多因为省几块钱磨片钱,赔十几万的事儿了。
说一句我们车间老师傅传下来的土话:磨片好不好,不是看检测单,是看下班的时候磨床导轨上掉的砂多不多。
掉砂多的磨片,再便宜也不能要。
你们车间有没有吃过磨片厂家的亏?有空过来唠唠。
