别光看报价,治具厂家的水比切削液还深
上周三早会,品管部小李甩了一沓不良品报告在我桌上。
整批500件新能源电池壳,定位孔全部偏了0.08mm。全废。
老板脸黑得像锅底,问我怎么回事。
我蹲在机床边拆了夹具一看,哦,治具的定位座歪了。
就是上个月赶订单,图便宜找了个小治具厂家换的备件。害。
很多人觉得治具不就是个固定工件的架子?赚的就是材料钱。
错得离谱。治具的核心就是精度,差一丝都不行。
给你说三个实打实的数:
批量机加工里,治具带来的尺寸误差,占总不良的62%,比机床本身误差高两倍还多。
好的治具定位孔公差要控制在±0.002mm以内,比头发丝直径的四十分之一还小。
要撑住重型工件连续加工的冲击力,治具主体硬度必须达到HRC 40-45度,少三度三个月就变形。
现在主流两种做治具的路子,一种是整块钢材一体铣削加工,一种是型钢拼接焊接。
说实话,一体的好,精度稳,不变形,但是价格比拼接的贵一倍还多。
行业内通常不说的妥协是什么?
就是很多治具厂家接单的时候不说,你要压价,他默认给你做拼接的,接口处留的隐形间隙,新的时候看不出来,用个百八十次,热胀冷缩加上冲击力,间隙就越来越大,精度直接飞了。
你还没处说理,人家报价本来就比别人低一半,合同里也没写必须用一体工艺。
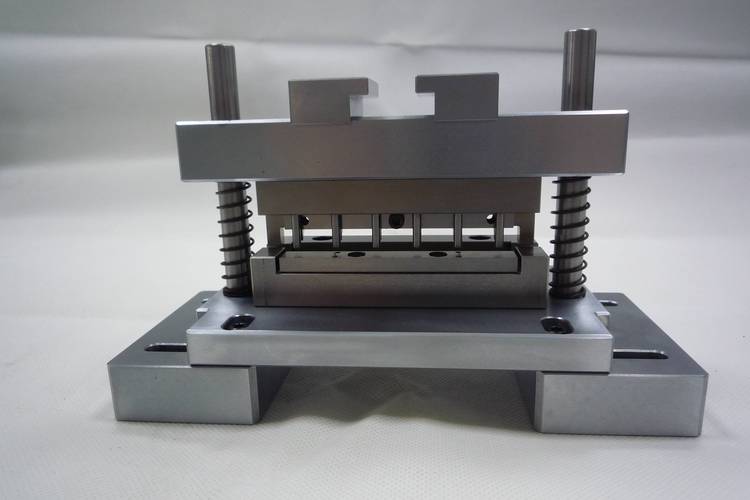
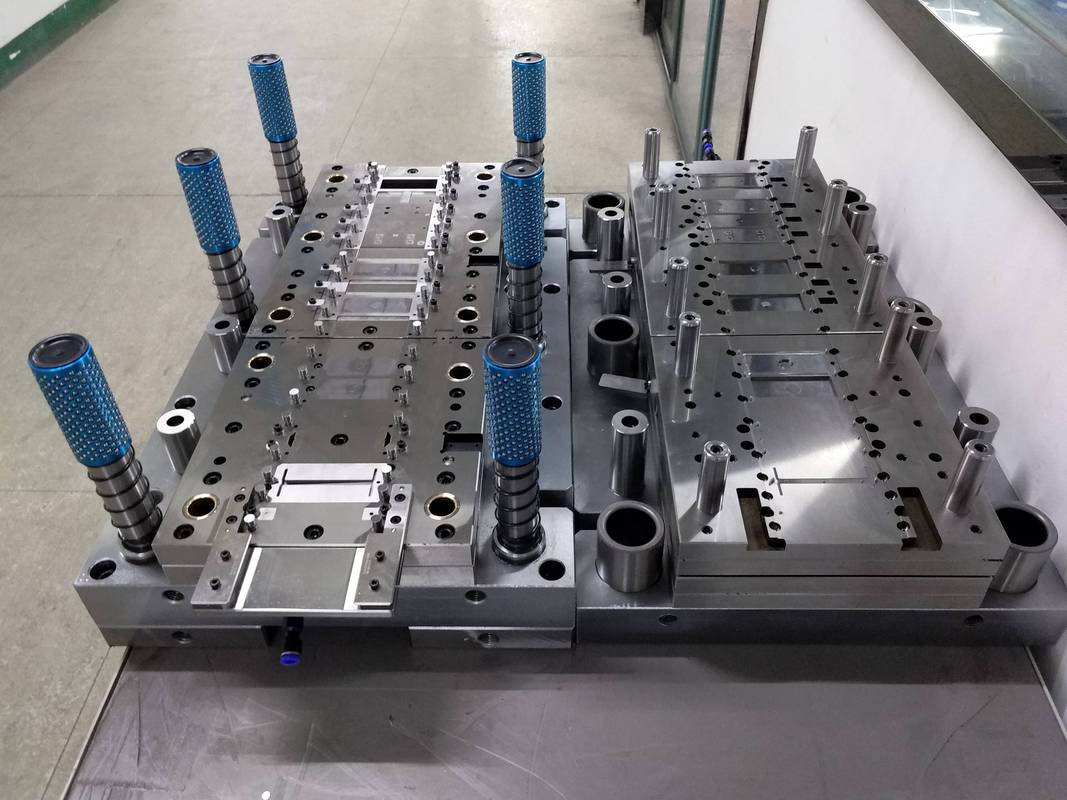
不同行业要不同治具,治具厂家根本不会主动说
我干了二十年,接过汽车、3C、航空的单子,每个行业对治具的要求天差地别。
就说新能源汽车动力电池结构件加工。
去年我们接了某主机厂的订单,做动力电池下壳体,要求加工后平面度不超0.05mm。
一开始合作的那家治具厂家,按老经验给我们做了铝制治具,说轻,装夹快,价格便宜。
结果加工了不到两百件,治具因为切削液浸泡加上切削热,变形超差了,17件报废,赔了小十万。
后来换了做汽车工装出身的老治具厂家,给我们用了淬硬后两次回火处理的CR12,出厂前就把残余应力放干净了。
用了两年多,现在测平面度误差还不到0.01mm。
再换个场景,3C消费电子的玻璃盖板磨边。
我前几年去东莞一个朋友的车间,他们换了一家便宜治具厂家做真空吸附治具,良率直接掉了十六个点。
为什么?手机玻璃磨边要求每个吸附孔的位置误差不超0.1mm,小厂家钻孔用的是普通钻头,孔壁不光滑,还容易偏位,漏气之后吸力不均,磨出来的边缘全是崩边。
后来换了厂家,改成慢走丝割孔,孔壁粗糙度RA0.8,位置误差控制在0.03mm以内,漏气问题直接解决,良率又回到98%以上。
新趋势下的机会,和藏在水下的暗礁
前几年高端治具都喜欢找日本韩国的厂家做,人家精度确实稳,但是交期要两个月,价格是国内的三倍还多。
这两年不一样了,国内好的治具厂家,精度能做到和进口一模一样,甚至有些复杂的多工位治具,做的比老外还灵活,交期一周就能拿货,价格直接砍到三分之一。
进口替代这块,踏踏实实做精度的治具厂家,这两年吃了不少红利。
不过话说回来,有个行业内不愿公开说的难题。
现在不管是国标还是行标,都只规定了新治具出厂的精度公差,从来没规定治具用多久必须报废,也没统一的变形监测标准。
全靠工厂自己的老师傅摸经验,说白了就是凭感觉。
很多小工厂老板抠门,治具变形了还凑合用,等整批货废了才追悔莫及。
还有一些做出口订单的,客户要求治具每三个月校验一次,很多工厂舍不得那千八百的校验费,偷偷延长到半年,最后出货全被退回来,亏的底掉。
这个坑,标准没填上,谁都躲不开,只能自己多上心。
我今天早上还在机床边调那个新买的治具,正规厂家做的,装上去第一件就是合格品。
干了这么多年,我总结了一句土话:治具是机床的鞋,鞋歪了,你脚再正也走不远。
你在车间有没有吃过治具厂家偷工减料的亏?欢迎过来人唠两句。
