2026-10-06 05:39:56 分类:商机
那天早班我刚泡上一杯茉莉花茶,质检小李叼着烟晃过来,把一沓检测报告“啪”甩在钳工台。
整整三十根汽车半轴,同轴度全超差0.08以上,直接报废。
采购当时拍胸脯说找了个便宜卡盘厂家,省了两万块。这下好了,材料费加工费小十万打了水漂。
拆开机床一看,卡盘基爪磨成了月牙弯,才用了三个月啊。
说实话,卡盘这东西在车间太没存在感了,好多人觉得不就是夹工件的东西吗,能凑合用就行。真出了事,才知道卡盘厂家靠不靠谱,直接决定你这个月工资能不能拿满。
卡盘厂家偷不偷懒,看这三个地方就懂
别听销售吹什么进口工艺高端配置,拆开来,三个参数骗不了人。
首先是基爪淬火硬度,正经厂家做出来要达到 HRC52-56,用个五六年不会磨偏。小厂家偷工,只做HRC40出头,三个月就能磨出豁口。
然后是重复定位精度,做得好的能控制在 0.005mm 以内,批量加工换工件不用反复对刀。差的呢,能飘到0.03mm,你调机调一下午,干出来还是废。
还有法兰接合面的平面度,要求必须小于 0.01mm,装上去不晃。小厂家省了精磨这一步,平面度能到0.05mm,卡盘本身就是歪的,加工出来的工件能正吗?
 数控车床三爪卡盘拆解实物图
现在主流两种路线,全钢锻造卡盘和铸铁翻砂卡盘,说点行业内不爱说的。
全钢的抗冲击,油压大了也不会裂,成本比铸铁高30%,正经厂家做高负载卡盘才会用。好多小厂家嘴上说自己用的全钢,实际就是铸铁渗一层碳,外观你根本看不出来,用半年裂了才知道上当。
至于说大家都在做的妥协?批量卖通用卡盘,要求基爪淬火层厚度12mm,9成厂家实际只做8mm。能省不少淬火成本,用户前两年用着没问题,第三年精度开始掉,还以为是自己磨损大,根本想不到厂家从根上就偷了料。
不同行业要的卡盘,根本不是一个东西
你做批量汽配的,找做风电大卡盘的厂家,不对路。你做大工件的,买个小批量通用卡盘,肯定用不住。
前年给国内商用车厂做半轴配套,人家要求每班加工800根,连续28天不用换卡盘调精度。
我们一开始图便宜买了个通用款,不到10天,定位就飘了,一天废十几根。后来换了专门做汽配批量卡盘的厂家,人家把基爪防滑齿做了氮化改性,用到第32天拆下来,精度还保持在0.01mm以内,一点问题没有。
去年做3.5米风电法兰加工,又踩了一次坑。
一开始买了个价格便宜的大尺寸卡盘,标称夹紧力12吨,拉荒的时候吃刀开到5mm,工件直接打滑,卡爪都啃出大豁口。几十万的毛坯差点废了。
后来找专门做重型卡盘的厂家,重新配了增力油路,夹紧力做到28吨,后来吃刀量开到8mm都不带动一下。
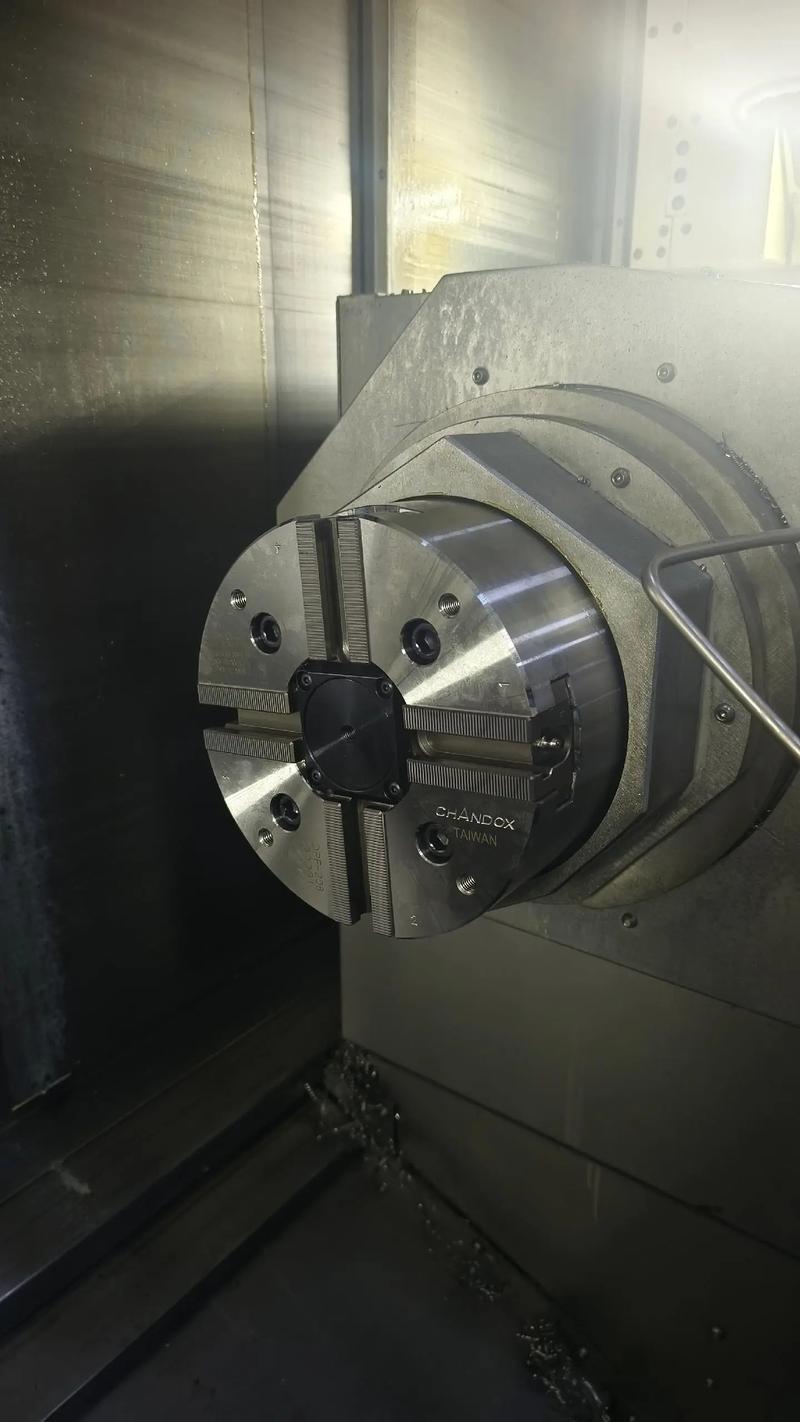 数控车床加工风电法兰卡盘安装现场图
说白了,好的卡盘厂家不会拿通用款应付所有客户,知道不同行业要的是什么。做批量要精度保持,做重工要夹紧力,做精密零件要重复定位,不一样的。
不过话说回来,现在好多厂家都喜欢吹自己通吃所有行业,你信了你就输了。
现在卡盘厂家都在卷,但有个坑没人提
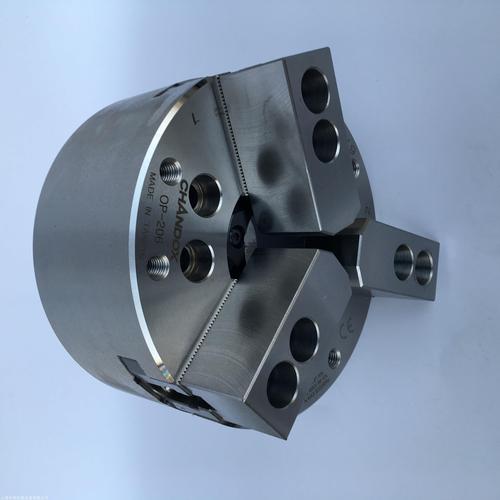 现在卡盘厂家都在卷,但有个坑没人提
这两年进口替代喊得响,确实不少国内卡盘厂家做出来的东西,精度不比日本德国的差,价格只有人家的三分之一,给我们省了不少成本。
还有人做免维护密封卡盘,不用天天打黄油,一个月维护一次就行,省了钳工不少事,也符合现在说的绿色制造,少浪费黄油少漏油。
但是有个事,整个行业都不愿意公开说。
现在的卡盘国家标准还是十多年前定的,只测出厂静态精度,不测连续运行1000小时后的精度保持性。
小厂家就钻这个空子,出厂检测精度全合格,卖出去用三个月精度掉一半,你去找他,人家说我出厂是合格的,是你自己使用不当,你说理都没地方说。
这个就是标准滞后带来的坑,好多新手采购不懂,就盯着出厂报告,价格低就买,最后坑的还是自己车间。
我干了二十年机加工,最后就一句话:
卡盘就是机床的嘴,咬得住工件才吃得下活。
选卡盘厂家,别光看价格,要看三年之后的精度,不是看刚出厂的参数。
你们这些年换卡盘,遇过什么离谱的坑?不妨留个言唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:懂行人选卡盘厂家:车间老炮20年踩出来的干货
文章链接:https://www.yxqcspc.com/17304/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
