上周三下午,门卫拽进来一个穿灰夹克的男人,拎着半编织袋焦黑的桂枝。“师傅帮我看看,这烘箱能不能修?”
他是安徽亳州来的,做中药饮片供货,这批12吨货被药企全部打回来,说要么焦了要么没干透,整批报废。他说这台烘箱买了才三个多月,比市场价便宜三万块,找厂家,厂家关门了。
人跑了。货废了。
说实话,这种事我见得太多了。很多客户选热风循环烘箱,只看外观报价,根本不知道,好坏全在厂家做的看不见的手脚里。
藏在铁箱子里的门道,厂家不会说给你听
很多人觉得,不就是个带加热的铁箱子?有啥技术含量?
真不是。热风循环烘箱,核心不是加热,是循环。要做到箱内每个角落的温度都稳,这里面的门道多了去了。
正经的热风循环烘箱厂家,做出来的设备,温度均匀性要控制在±2℃以内,风道内的平均风速要稳定在0.5-1m/s,箱体保温层的厚度至少要做到100mm,这三个数差一个,出来的料就不行。
现在市面上主流的风路设计有两种,一种是侧吹水平循环,一种是顶吹垂直循环。侧吹的好处是放托盘烘薄料的时候,均匀性特别好,适合食品、饮片这类对含水率要求严的产品,但如果料堆得超过30公分,下层的温度就上不去,烘不透。顶吹的适合堆料多的大批次生产,但四个角落容易出风死角,温差容易飘。
不过话说回来,不管选哪种风路,行业里都有大家不说但都在做的妥协。
比如保温层,报价的时候说用100mm国标岩棉,实际给你换成60mm,甚至填回收的旧岩棉,价格能降大几千,你从外面根本看不出来。再比如风机,用翻新的二手风机替代全新的,又能省小一万,用一年多就开始震动偏摆,风路乱了温度就飘,那时候厂家早就不管你了。
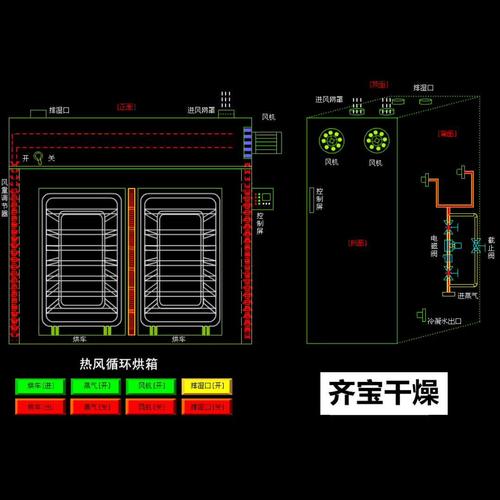
我拆过小厂家做的烘箱,保温层里居然塞了半层包装泡沫,你说缺德不缺德。
隔行如隔山,好厂家得懂你这一行的要求
同样是热风循环烘箱,放中药厂和放电子厂,要求差着十万八千里,不是随便找个厂家做个铁箱子就能用的。
就说开头那个做中药饮片的,他要烘不同的药材,有的要低温干燥,有的要高温排湿,要求箱内每个托盘的含水率差不能超过1%,小厂家不懂,给做成顶吹大循环,角落的料烘不透,中间的烘焦了,不出事才怪。后来给他介绍了一个专门做药用烘箱的厂家,改了侧吹风路,每个托盘层都加了导风板,再测温度,温差控制在1.5℃以内,合格率直接从62%升到96%,不到半年就把买新设备的钱赚回来了。
另一个案例我印象也深,深圳那边做车规PCB板的,焊完之后要烘掉助焊剂残留,要求内胆不能掉屑,干净度要达百级。之前老板图便宜,找了个做食品烘箱的小厂家,给用了普通镀锌板内胆,用了半年,锌层氧化掉屑,粘在电路板上,整批三千多块板全部报废,赔给车企两百多万,老板连跳楼的心都有。后来换了专门做电子烘箱的厂家,内胆用304不锈钢整体抛光,焊缝都做了打磨处理,用了四年了,再也没出过掉屑的问题。
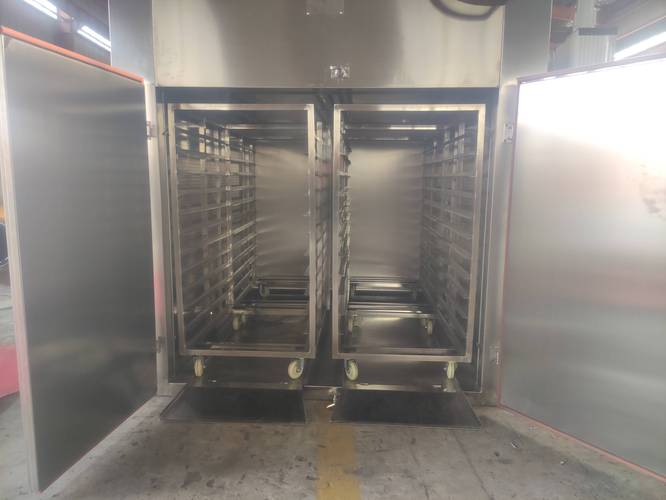
你看,同样做热风循环烘箱,不同行业的要求完全不一样,好的厂家会给你改设计,差的厂家不管你啥要求,都给你拿通用款凑活,不坑你坑谁?
新趋势里藏着的暗礁,没人愿意公开说
这两年明显感觉,找国内热风循环烘箱厂家替代进口的客户越来越多了。原来德国进口一台10立方的烘箱要一百多万,国内正经厂家做下来三十多万就能拿下,性能参数差不了多少,售后还方便,确实划算。还有现在都提智能制造,很多厂家都做了联网功能,能远程看数据,导出温度曲线,确实方便管理。
不过话说回来,这里面有个行业里没人愿意说的难题。就是现在的检测标准滞后,给了很多不良厂家钻空子的机会。
现在的国标要求,烘箱温度均匀性测试只需要布10个测点,对小烘箱没问题,可是10立方以上的大烘箱,10个测点根本覆盖不了所有死角,很多不良厂家就把测点布在温度均匀的位置,测出来的报告合格,实际角落和料堆中心的温差能差十多度,你出货的时候才发现问题,已经晚了。还有智能联网,很多厂家把显示温度做成平均温度,实际局部超温十几度,你看屏幕根本看不出来,等料废了才反应过来。
这种事,说出来得罪同行,不说吧,客户吃亏。我干了20年,还是觉得实在点好。
我干机械加工和设备调试20年,天天跟这些铁疙瘩打交道,我总结出来的经验就一句话:买烘箱,别光看报价低不低,得伸手摸箱门外壳凉不凉。要是箱门外壳摸着发热,说明保温肯定偷减了,这比啥参数都实在,骗不了人。
你们跑现场做项目的时候,碰到过热风循环烘箱厂家哪些离谱的操作?不妨说出来给大伙提个醒。
