2026-09-30 14:54:56 分类:商机
三个月前的半夜两点,手机炸响。
是义乌做不锈钢餐具的老陈,声音抖得不成样:哥,我整条线停了,磨抛机主轴烧了,后天要出货,这可怎么办?
我带着徒弟开车赶了三个小时过去,拆开盘管冷却套一看,主轴轴承全是锈迹。
原来老陈图便宜,找了个小磨抛机厂家,比市场价低了八万。
人说全新进口主轴,实际是拆旧数控床子翻修的,磨了不到一个月就抱轴。
十几万的订单,差点赔双倍违约金。
说白了,磨抛机这东西,平时转起来没声,你根本不会想起磨抛机厂家的好,出事儿才知道,选不对人,底裤都能赔掉。
藏在参数里的门道,厂家不会主动说的妥协
很多人买磨抛机,只看功率、能磨多大工件,转头就砍价。
哪知道核心参数全在看不见的地方。
靠谱磨抛机厂家出厂前,会把主轴径向跳动控制在0.002mm以内,小厂家能控制到0.01mm就已经算良心了。
磨金属的时候,砂轮线速度必须稳定在35m/s左右,高了烧工件,低了出糙,差个5m/s,磨出来的粗糙度就能差一倍。
还有温升,主轴连续跑合8小时,靠谱厂家要求连续运行温升不超过15℃,温升超了,热胀冷缩,精度直接飞了。
现在主流磨抛机的床身就两种路线,整体铸铁和焊接钢板。
铸铁减震好,磨大活的时候不抖,用个十年八年精度掉得都慢,就是太贵,成本比焊接床身高三成还多。
焊接钢板便宜,开模快,交货周期能短一半,就是用个三五年,焊缝慢慢开裂,转起来抖得像筛子,磨出来的活厚薄不均。
说实话,行业内通常不说但实际在做的妥协是什么?
绝大多数厂家对外都吹自己用的是整体铸铁床身,实际只在主轴安装的位置浇一块巴掌大的铸铁,剩下的全是钢板焊接拼起来。
你不切开看,根本发现不了,价格直接降两成,不懂行的客户一看便宜就下单,人家卖得比谁都好。
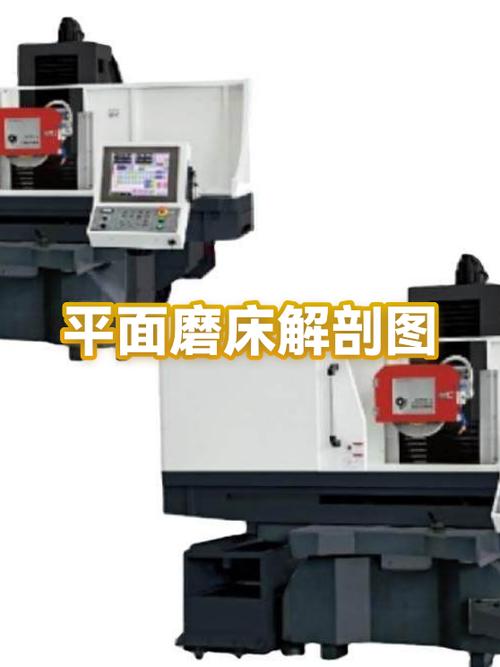 磨抛机铸铁床身vs焊接床身解剖对比图
不同行业的需求,差得比十万八千里还远
磨抛机不是标品,磨抛机厂家能不能做适配,才是真本事。
就说永康的不锈钢餐具行业,要抛304勺子叉子,一天开16小时,要求抛光后粗糙度Ra0.05,看起来像镜子一样。
前年有个客户找过来,之前买的别人的机器,磨下来的不锈钢屑天天堵冷却液喷嘴,半小时就得清一次,效率低得要死。
我们给他改了两层磁吸过滤加漩涡分离,磨下来的钢屑直接吸走,三个月不用开盖清,产量直接提了两成。
你说小厂家会给你改这个?多加一层过滤多两百块成本,人家都嫌贵。
另一个场景,航空航天的钛合金叶片打磨,那要求完全不一样。
去年跟西工大协作做配套,一片钛合金叶片十几万,要求吃刀量误差不能超0.01mm,还不能有磨削烧伤,钛合金导热差,磨的时候温度一高,叶片直接废了。
普通磨抛机哪扛得住?我们给改了自适应浮动磨头,加了实时温度监测,刀尖温度一到60℃自动退刀,磨了上百片,废片率不到1%,换那种只做通用机的厂家,根本玩不转。
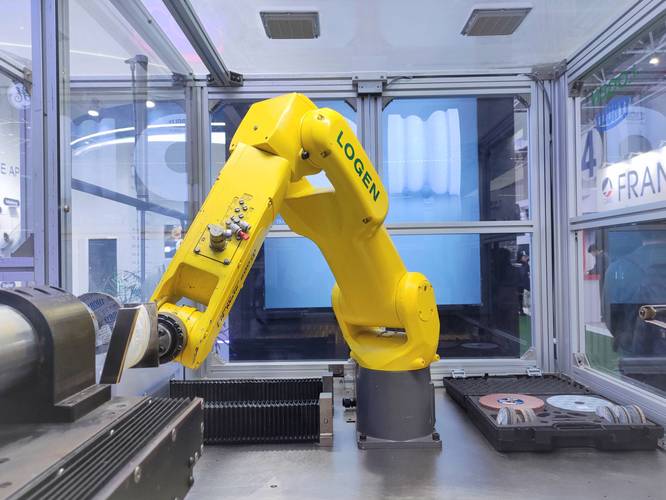 车间数控磨抛机打磨钛合金叶片现场图
风口下的暗礁,行业藏着没人说的烂摊子
 风口下的暗礁,行业藏着没人说的烂摊子
这两年喊进口替代,喊智能制造,很多国内磨抛机厂家都起来了,原来高端磨抛机只能买德国的,一台两三百万,现在国内做的,性能差不了10%,价格只要三分之一,确实给下游省了不少钱。
不过话说回来,行业有个不愿公开的难题,就是环保。
现在环保查得严,卖磨抛机都得配除尘设备,很多厂家给你配的除尘,只能过环评检查,实际用起来,粉尘排放浓度比国标高两倍都不止,用个一年,滤袋就堵了,工人上班戴两个口罩都呛得慌,哪天查到就是停业整顿。
还有标准滞后的坑,现在磨抛机的国家标准还是2008年的,那时候哪有这么多全自动数控磨抛机?旧标准里对静电防护、急停响应速度根本没有明确要求,去年广东有个五金厂,磨抛机积累的静电引炸粉尘,死了人,回头查,机器完全符合旧国标,就是不符合现在的安全要求,你找谁说理去?
回到我自己车间,昨天刚调试完一台发往江苏的磨抛机,徒弟蹲那摸主轴温度,我跟他说,干我们这行,有句话记住:买磨抛机,别光看报价单上的数,得蹲人车间看三天。
看他机器转起来烫不烫,抖不抖,磨十件活出来的尺寸匀不匀,比什么参数都管用。
你们入行这么多年,遇过哪些磨抛机厂家的坑?不妨唠唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:找靠谱磨抛机厂家:干了20年机加工老炮掏的干货
文章链接:https://www.yxqcspc.com/16891/
![Avatar photo]()
优选商贸网(www.yxqcspc.com)
