老工程师聊靠谱橡胶模具厂家:那些行业里不说的门道

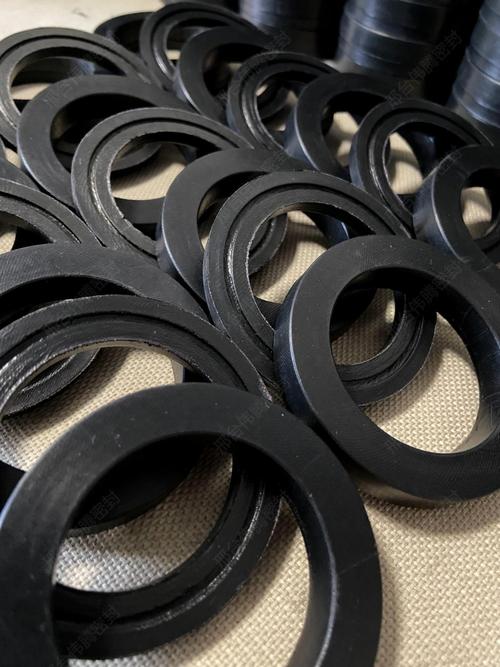
上周三早班,我刚擦完钳工台的油。 调度“哐”就甩了一纸箱报废的密封圈过来,脸黑得像炭。 “这批全废,客户说一拉就断,找不出问题扣我们季度奖。 我翻了三个,断口全在同一个位置,齐刷刷的。 拆开模具一看,型腔拐角处有一道没抛干净的铣刀纹,半毫米深,正好卡在橡胶受力的应力点上。 做模具那家伙,当时说自己是十年经验的橡胶模具厂家,合着抛光这步给省了。
机械车间批量报废橡胶密封圈实拍
机械车间批量报废橡胶密封圈实拍

藏在参数里的隐形门槛

藏在参数里的隐形门槛
藏在参数里的隐形门槛
很多外行人觉得,橡胶模具不就是挖个坑灌钢?差远了。 说实话,干这行差一丝一毫,出来的货就是天差地别。 型腔表面粗糙度必须控制在Ra0.2以下,模腔控温误差不能超过±1℃,合模间隙要卡进0.02mm以内,这三个数卡死,能筛掉八成小作坊。 现在主流两条路线,一种是CNC直接铣完手工抛,一种是先开粗再电火花成型最后精抛。 CNC那套快,成本比电火花低两成,适合简单的浅型腔模具,但是内角复杂位置肯定留刀痕,手艺不好的师傅抛不干净。 电火花出来的型腔均匀,没有应力纹,适合复杂的深型腔,就是贵,交期慢三天。 不过话说回来,行业内通常不说但实际在做的妥协,你猜是什么? 大部分接低价单的厂家,只会抛你看得见的型腔面,分型面、内角这些藏着的位置,随便磨两下就交差。 你拿到手试模没问题,量产几千模之后,分型面磨损出飞边,型腔应力集中扯断橡胶,那时候哭都来不及。

不同行业的不一样干法

去年给西南某商用车厂配套减震橡胶衬套,客户要求10万模次量产不能出超差飞边。 一开始图便宜找了江苏一家小厂,开出来的模具3万模次都没跑到,分型面就被挤塌了,飞边厚到修边机都切不动。 后来换了深圳一家做了十年的橡胶模具厂家,模具钢用了预硬的P20,分型面额外做了淬火处理,现在跑了12万多模,间隙还是没超差。 汽车行业要的就是耐造,能扛住几十万模的反复开合,这是核心要求,花里胡哨的没用。 换医疗行业就完全不一样了。 前年我们接了一批输液管密封硅胶塞的订单,找了个小厂开模具,省了八万开模费。 那厂家图省事儿用了没经过真空锻造的普通钢材,模具内部有疏松,型腔抛完露出一个0.01mm的微孔。 做出来的硅胶塞每个都带一个针尖大的凹坑,根本过不了微生物检测,整批10万件硅胶全部报废,赔了客户小两百万。 医疗行业要的就是无微孔、无死角,哪怕多花一倍开模费,这个钱省不得。
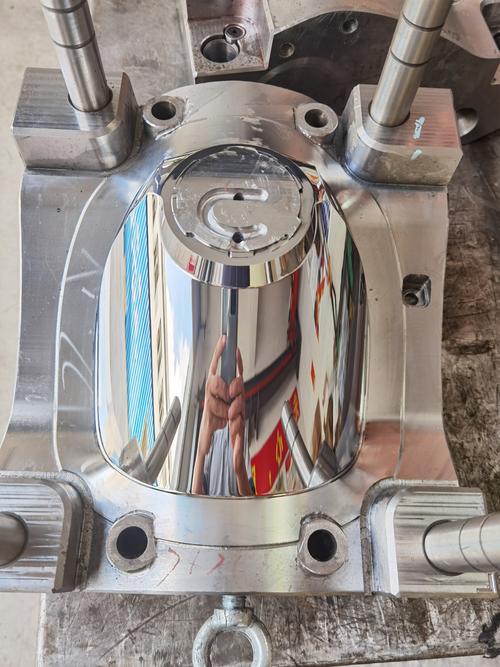
橡胶模具型腔手工抛光加工现场
橡胶模具型腔手工抛光加工现场

新风向里藏着老暗礁

新风向里藏着老暗礁
新风向里藏着老暗礁
这两年明显感觉,找国内橡胶模具厂家做进口替代的客户越来越多。 原来日本做一套汽车密封橡胶模具要六十万,交期三个月,现在国内头部厂家,二十万就能做下来,交期半个月,精度一点不比进口的差。 绿色制造这块也变了,原来大家都给模具镀铬,现在都改成无氰物理涂层了,毒性低,寿命还长。 但是有个行业内不愿公开说的难题,没人愿意提。 现在橡胶模具的国家验收标准还是十多年前出的,那时候哪有这么多特种橡胶? 现在常用的耐180℃高温氟橡胶,硫化温度比普通天然橡胶高三十多度,模具的热变形要求比老标准高两倍,但是老标准里根本没提这一块。 很多客户按老标准验收,常温下量着尺寸全对,一上线生产受热就变形,出了问题甲乙双方扯破头,最后还是代工的背锅。 这个标准滞后的坑,不知道什么时候能填上。 我下午把那个废模具架到磨床上,自己抛了两个小时拐角,装回去试模。 出来的密封圈拉到三倍长都没断。 干了二十年,我就认一句土话:橡胶模具靠手养,三分机铣七分磨。 找橡胶模具厂家,别光看报价,多看看人家边角地方抛得细不细,错不了。 你们找模具的时候遇见过最窝火的坑是什么?欢迎同行来唠。
免责声明:市场有风险,选择需谨慎!此文仅供参考,不作买卖依据。如有侵权请联系删除。
文章名称:老工程师聊靠谱橡胶模具厂家:那些行业里不说的门道
文章链接:https://www.yxqcspc.com/16909/